Cách lựa chọn dụng cụ đo cơ khí chính xác theo dung sai
I- Muốn chọn đúng phải bắt đầu từ đâu?
Cách lựa chọn dụng cụ đo cơ khí chính xác theo dung sai
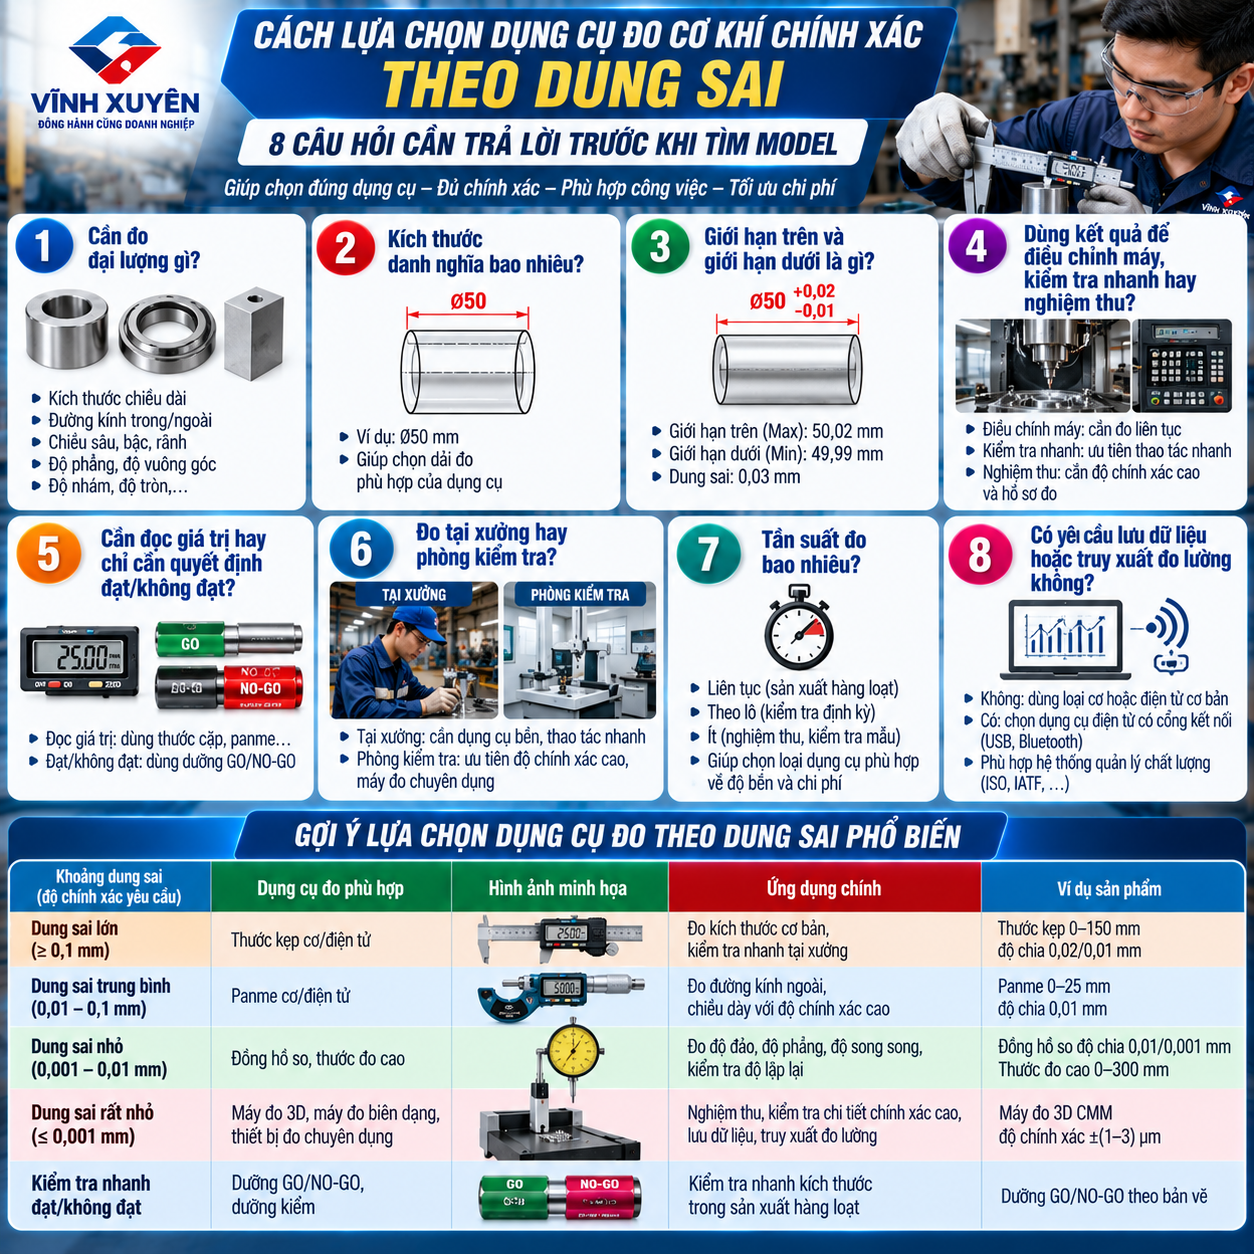
Trước khi tìm model, phòng kỹ thuật và QA/QC cần trả lời:
- Cần đo đại lượng gì?
- Kích thước danh nghĩa bao nhiêu?
- Giới hạn trên và giới hạn dưới là gì?
- Dùng kết quả để điều chỉnh máy, kiểm tra nhanh hay nghiệm thu?
- Cần đọc giá trị hay chỉ cần quyết định đạt/không đạt?
- Đo tại xưởng hay phòng kiểm tra?
- Tần suất đo bao nhiêu?
- Có yêu cầu lưu dữ liệu hoặc truy xuất đo lường không?
Nếu chưa có các thông tin này, việc hỏi “thước nào chính xác nhất” sẽ không tạo ra câu trả lời hữu ích.
Một thiết bị có năng lực rất cao nhưng không đo được đúng vị trí, không phù hợp bề mặt hoặc quá chậm đối với sản xuất hàng loạt vẫn có thể là lựa chọn sai.
II- Phân biệt sáu thông số đo lường quan trọng
1. Khoảng đo
Khoảng đo là phạm vi giá trị dụng cụ có thể đo theo thiết kế.
Ví dụ:
- Thước cặp 0–150mm.
- Panme 0–25mm.
- Panme 25–50mm.
- Đồng hồ so có hành trình xác định.
Khoảng đo phải bao phủ kích thước cần kiểm. Tuy nhiên, mua khoảng đo lớn hơn nhiều nhu cầu chưa chắc tốt hơn vì dụng cụ có thể cồng kềnh, khó thao tác hoặc không tối ưu cho phép đo.
2. Độ phân giải
Độ phân giải là thay đổi nhỏ nhất mà dụng cụ có thể hiển thị hoặc phân biệt.
Một màn hình hiện số bước 0,01mm cho biết độ phân giải 0,01mm. Nó không chứng minh:
- Sai số chỉ bằng ±0,01mm.
- Dụng cụ phù hợp dung sai ±0,01mm.
- Người sử dụng có thể tạo kết quả lặp lại ở mức 0,01mm.
- Toàn bộ hệ thống đo có độ không đảm bảo 0,01mm.
3. Độ chính xác và sai số cho phép
Độ chính xác liên quan tới mức độ gần nhau giữa kết quả đo và giá trị đúng của đại lượng cần đo.
Khi mua hàng, cần đọc thông số cụ thể như:
- Maximum permissible error – sai số lớn nhất cho phép.
- Instrumental measurement error – sai số đo của thiết bị.
- Accuracy specification – đặc tính chính xác theo cách công bố của nhà sản xuất.
NIST lưu ý các thuật ngữ như độ chính xác, độ không đảm bảo và truy xuất chuẩn có ý nghĩa chuyên môn riêng. Không nên dùng chúng thay thế tùy ý.
4. Độ lặp lại
Độ lặp lại thể hiện mức độ gần nhau của các kết quả khi cùng người, cùng dụng cụ, cùng phương pháp và trong điều kiện tương tự thực hiện phép đo nhiều lần.
Nếu năm lần đo cho kết quả gần nhau nhưng đều lệch khỏi chuẩn, hệ thống có thể lặp lại tốt nhưng chưa chính xác.
5. Dung sai
Dung sai là phạm vi sai lệch mà bản vẽ hoặc yêu cầu kỹ thuật cho phép đối với sản phẩm.
Ví dụ, kích thước danh nghĩa 20mm có giới hạn từ 19,98mm đến 20,02mm thì tổng bề rộng dung sai là 0,04mm.
Dung sai thuộc về sản phẩm. Độ phân giải, sai số và độ không đảm bảo thuộc về dụng cụ hoặc hệ thống đo. Không được đánh đồng hai nhóm thông số.
6. Độ không đảm bảo đo
Độ không đảm bảo đo phản ánh mức độ phân tán hợp lý của các giá trị có thể quy cho đại lượng được đo.
Nó có thể chịu ảnh hưởng bởi:
- Dụng cụ.
- Chuẩn tham chiếu.
- Phương pháp đo.
- Người thực hiện.
- Lực đo.
- Nhiệt độ.
- Vị trí đo.
- Độ nhám.
- Hình dạng chi tiết.
- Độ lặp lại.
- Cách xử lý số liệu.
Khi kết quả nằm gần giới hạn dung sai, độ không đảm bảo có thể ảnh hưởng trực tiếp đến quyết định nhận hay loại sản phẩm. NIST định nghĩa quy tắc quyết định là cách mô tả việc tính đến độ không đảm bảo khi tuyên bố sự phù hợp với một yêu cầu.
III- Bảng chọn dụng cụ theo nhiệm vụ đo
| Nhiệm vụ | Dụng cụ thường cân nhắc | Điểm cần kiểm tra |
|---|---|---|
| Đo chiều dài tổng thể, bố trí | Thước thép, thước cuộn | Vạch chia, độ thẳng, móc thước |
| Đo ngoài, trong, sâu, bậc | Thước cặp | Khoảng đo, sai số, hình dạng mỏ |
| Đo đường kính hoặc độ dày cần năng lực cao hơn | Panme | Dải đo, mặt đo, lực đo |
| Đo kích thước lỗ | Panme trong, đồng hồ đo lỗ | Dải, vòng chuẩn, kỹ năng căn tâm |
| Kiểm tra độ đảo | Đồng hồ so | Độ phân giải, hành trình, độ cứng hệ gá |
| Đo chiều cao | Thước đo cao | Bàn máp, đầu đo, khoảng đo |
| Đo chiều sâu rãnh hoặc lỗ | Thước đo sâu, panme sâu | Mặt đế, dải đo, vị trí tiếp xúc |
| Kiểm tra khe hở | Căn lá | Dải chiều dày, tình trạng lá |
| Nhận dạng bước ren | Dưỡng ren | Hệ mét, hệ inch, biên dạng ren |
| Kiểm nhanh giới hạn | Dưỡng Go/No-Go | Giới hạn thiết kế, tình trạng mòn |
| Đo hoặc truyền góc | Thước đo góc | Dải góc, sai số, chiều dài cạnh |
| Kiểm tra độ nghiêng | Thước thủy, máy đo góc | Độ nhạy, chiều dài, bề mặt đặt |
| Kiểm tra bán kính | Dưỡng bán kính | Dải bán kính, điều kiện quan sát |
Bảng này chỉ giúp xác định nhóm dụng cụ. Quyết định model phải căn cứ tài liệu kỹ thuật.
IV- Quy trình bảy bước lựa chọn dụng cụ đo cơ khí chính xác
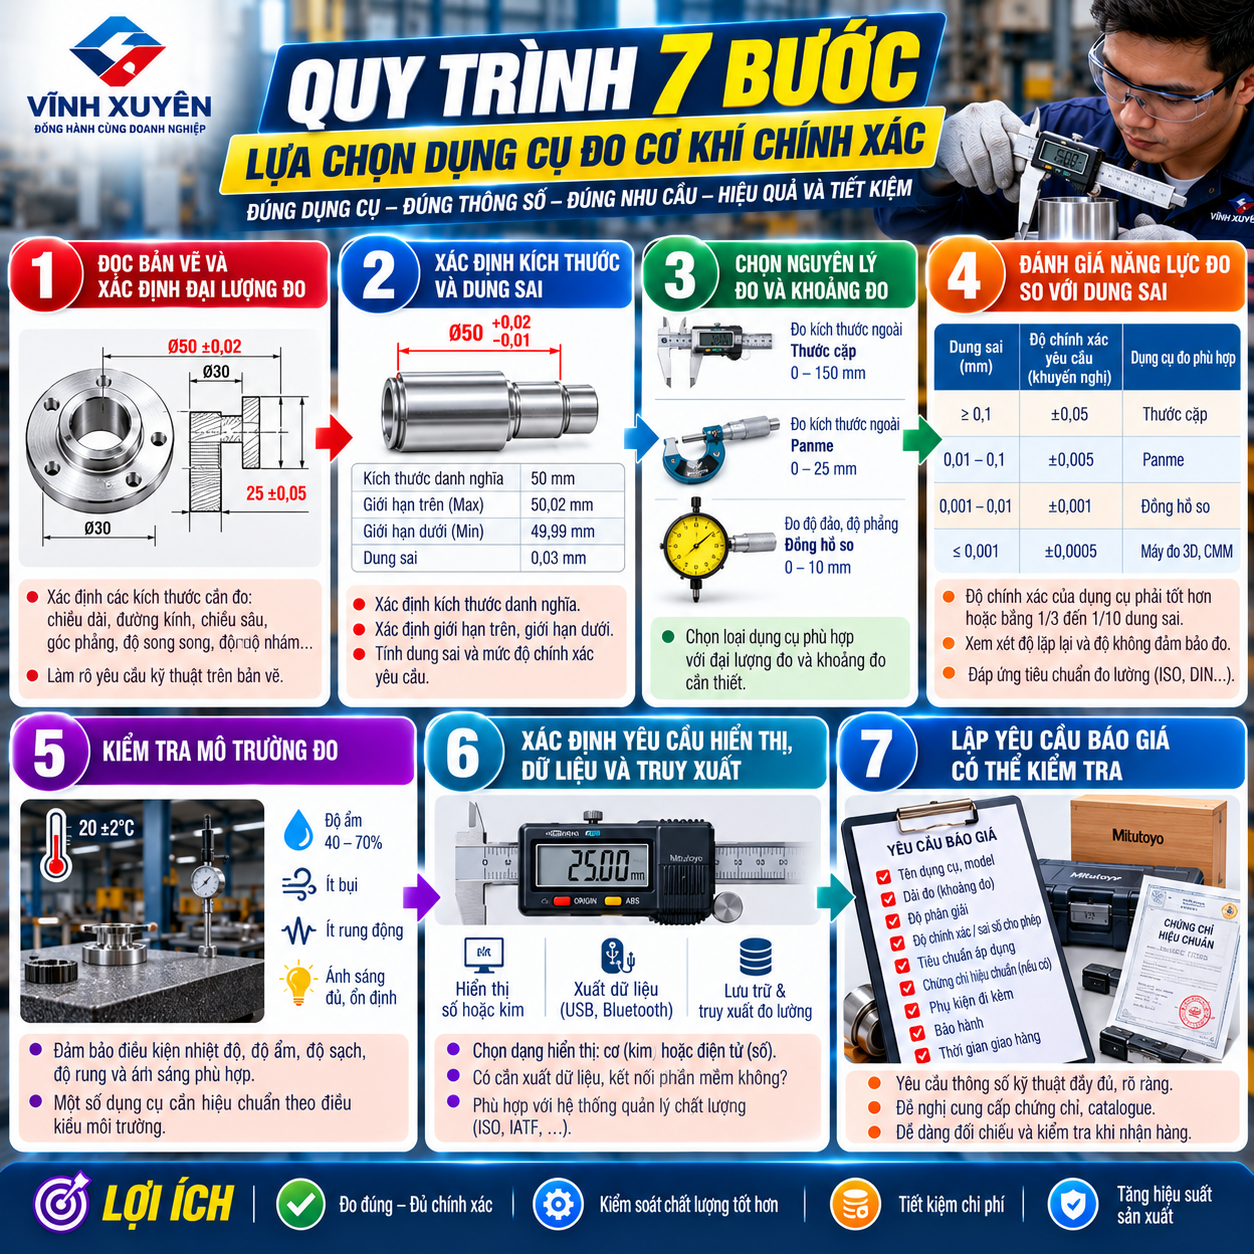
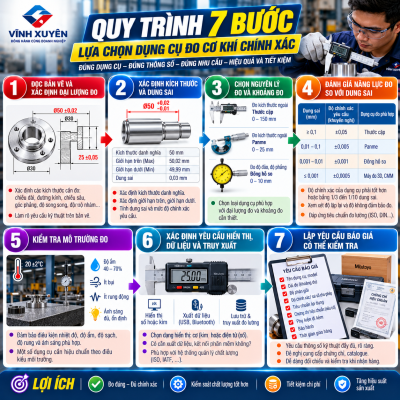
7 bước lựa chọn dụng cụ đo cơ khí chính xác
Bước 1: Đọc bản vẽ và xác định đại lượng đo
Đừng bắt đầu bằng câu hỏi “mua thước cặp hãng nào”. Hãy xác định:
- Đường kính ngoài hay trong.
- Chiều dài, chiều cao hay chiều sâu.
- Khe hở.
- Góc.
- Độ đảo.
- Độ phẳng tương đối.
- Ren.
- Bán kính.
- Bề mặt hoặc biên dạng.
Cũng cần xác định yếu tố hình học: chi tiết tròn, phẳng, rãnh sâu, thành mỏng hay bề mặt mềm.
Ví dụ, mỏ đo thước cặp tiêu chuẩn có thể không tiếp cận được rãnh hẹp hoặc đường kính nằm sâu bên trong chi tiết. Khi đó, vấn đề không nằm ở độ chính xác mà nằm ở hình dạng đầu đo.
Bước 2: Xác định kích thước và dung sai
Từ bản vẽ hoặc tiêu chuẩn, ghi rõ:
- Kích thước danh nghĩa.
- Giới hạn trên.
- Giới hạn dưới.
- Tổng bề rộng dung sai.
- Đặc tính quan trọng.
- Quy tắc làm tròn.
- Điều kiện tham chiếu nếu có.
Nếu yêu cầu mua hàng chỉ ghi “thước đo chính xác 0,01mm”, nhà cung cấp chưa có đủ căn cứ để chọn dụng cụ.
Cụm “0,01mm” có thể đang nói về:
- Độ phân giải.
- Vạch chia.
- Sai số.
- Dung sai sản phẩm.
- Mức chênh lệch cần phát hiện.
Phòng mua hàng cần yêu cầu bộ phận kỹ thuật làm rõ.
Bước 3: Chọn nguyên lý đo và khoảng đo
Sau khi biết đại lượng, chọn cách đo:
- Đo trực tiếp bằng thước cặp hoặc panme.
- Đo so sánh bằng đồng hồ so.
- Kiểm giới hạn bằng dưỡng Go/No-Go.
- Đo chiều cao trên bàn máp.
- Đo lỗ bằng dụng cụ chuyên dụng.
- Đo góc bằng thước góc hoặc máy đo điện tử.
Khoảng đo cần vừa đủ bao phủ kích thước. Panme thường chia theo từng dải; thước cặp có dải rộng hơn nhưng không mặc định thay thế panme.
Bước 4: Đánh giá năng lực đo so với dung sai
Trong đo lường công nghiệp từng tồn tại các quy tắc kinh nghiệm như tỷ lệ dung sai sản phẩm so với độ không đảm bảo đo 10:1 hoặc 4:1. NIST ghi nhận đây là các tỷ lệ đã được sử dụng trong thực tế lịch sử. Tuy nhiên, chúng không phải quy tắc bắt buộc cho mọi doanh nghiệp, mọi đặc tính hoặc mọi quyết định.
Tỷ lệ phù hợp phải dựa trên:
- Mức độ quan trọng của đặc tính.
- Rủi ro nhận nhầm sản phẩm lỗi.
- Rủi ro loại nhầm sản phẩm đạt.
- Năng lực quá trình.
- Khả năng của phòng đo.
- Yêu cầu khách hàng.
- Quy tắc quyết định của doanh nghiệp.
- Chi phí kiểm tra.
Đối với đặc tính an toàn hoặc kích thước ảnh hưởng trực tiếp đến lắp ghép, QA/QC cần tham gia quyết định thay vì để phòng mua hàng tự chọn theo catalogue.
Bước 5: Kiểm tra môi trường đo
Một dụng cụ phù hợp trong phòng QC chưa chắc phù hợp tại xưởng có dầu, bụi và dao động nhiệt.
Cần đánh giá:
- Nhiệt độ môi trường.
- Nhiệt độ chi tiết.
- Độ ẩm.
- Dầu tưới nguội.
- Nước.
- Bụi kim loại.
- Rung động.
- Khả năng rơi hoặc va đập.
- Ánh sáng.
- Không gian thao tác.
- Bề mặt chuẩn có sẵn hay không.
Nhiệt độ ảnh hưởng tới cả chi tiết và dụng cụ. Tài liệu của Mitutoyo cũng xác định chênh lệch nhiệt độ và lực đo quá lớn là các nguồn sai số quan trọng khi sử dụng thước cặp.
Nếu phải đo tại xưởng:
- Để chi tiết ổn định sau gia công khi cần.
- Lau dầu và phoi khỏi bề mặt đo.
- Tránh đặt dụng cụ cạnh nguồn nhiệt.
- Không cầm lâu vào bề mặt đo chính xác.
- Kiểm tra yêu cầu chống bụi, nước của model.
Bước 6: Xác định yêu cầu hiển thị, dữ liệu và truy xuất
Cơ khí hay điện tử?
| Tiêu chí | Dụng cụ cơ khí | Dụng cụ điện tử |
|---|---|---|
| Nguồn điện | Không dùng pin | Cần pin hoặc nguồn |
| Đọc kết quả | Cần kỹ năng | Nhanh, trực quan |
| Chuyển đơn vị | Thường đọc theo thang | Có thể chuyển mm/inch |
| Xuất dữ liệu | Hạn chế | Một số model hỗ trợ |
| Môi trường | Tùy thiết kế | Phải chú ý dầu, nước và bảo vệ điện tử |
| Sai số đọc | Có thể đọc nhầm vạch | Giảm lỗi đọc nhưng không loại bỏ lỗi đo |
Màn hình số chỉ làm việc đọc kết quả thuận tiện hơn; nó không tự làm tăng năng lực đo.
Có cần xuất dữ liệu không?
Nếu đo hàng loạt hoặc cần SPC, hãy xem xét:
- Cổng xuất dữ liệu.
- Phần mềm tương thích.
- Định dạng dữ liệu.
- Thiết bị truyền.
- Khả năng liên kết mã sản phẩm.
- Quyền truy cập và lưu trữ.
Không nên mua model có chức năng xuất dữ liệu nếu doanh nghiệp không có hệ thống sử dụng. Ngược lại, thiếu chức năng này có thể làm tăng nhập liệu thủ công và sai sót.
Có cần hiệu chuẩn hoặc truy xuất không?
Cần xác định:
- Dụng cụ dùng tham khảo hay nghiệm thu.
- Có yêu cầu chứng chỉ hiệu chuẩn không.
- Hiệu chuẩn trước khi giao hay sau khi tiếp nhận.
- Phạm vi và điểm hiệu chuẩn.
- Độ không đảm bảo cần đạt.
- Đơn vị hiệu chuẩn có phạm vi phù hợp không.
- Hồ sơ có được khách hàng chấp nhận không.
Bước 7: Lập yêu cầu báo giá có thể kiểm tra
Yêu cầu mua nên ghi rõ:
| Trường thông tin | Ví dụ cách mô tả |
|---|---|
| Đại lượng | Đường kính ngoài |
| Kích thước | Khoảng 24–30mm |
| Dung sai | Theo bản vẽ đính kèm |
| Dụng cụ dự kiến | Panme ngoài |
| Dải đo | 25–50mm |
| Độ phân giải | Theo yêu cầu QA/QC |
| Sai số cho phép | Theo tiêu chí đo lường nội bộ |
| Môi trường | Xưởng có dầu tưới nguội |
| Dữ liệu | Không cần/cần xuất dữ liệu |
| Hiệu chuẩn | Có/không; phạm vi cần xác nhận |
| Số lượng | Theo từng vị trí |
| Hồ sơ | VAT, CO/CQ nếu áp dụng |
| Hạn giao | Ngày cụ thể |
| Sản phẩm thay thế | Phải được duyệt trước |
Cách mô tả này giúp các nhà cung cấp báo cùng một cấu hình, giảm tình trạng so sánh sai giữa các model khác nhau.
Gửi bản vẽ, kích thước, dung sai, khoảng đo, môi trường sử dụng và yêu cầu hiệu chuẩn để được hỗ trợ phân nhóm dụng cụ.
KIM KHÍ TỔNG HỢP VĨNH XUYÊN
Hotline: 0904.193.264 – 0963.536.219
V- Khi nào chọn thước cặp, panme hay đồng hồ so?
Chọn thước cặp khi nào?
Thước cặp phù hợp khi cần:
- Đo nhanh nhiều dạng kích thước.
- Đo ngoài, trong, sâu hoặc bậc.
- Kiểm tra tại xưởng.
- Độ linh hoạt quan trọng.
- Dung sai và yêu cầu kỹ thuật cho phép.
Thước cặp không nên mặc định là lựa chọn cuối cùng cho dung sai rất chặt.
Chọn panme khi nào?
Panme phù hợp khi:
- Đại lượng đo đã xác định rõ.
- Khoảng kích thước nằm trong dải panme.
- Cần kiểm soát lực đo tốt hơn.
- Dung sai đòi hỏi năng lực cao hơn thước cặp.
- Bề mặt đo tiếp cận được bằng hình dạng đầu đo.
Có nhiều loại panme cho đường kính ngoài, đường kính trong, chiều sâu, ren, rãnh hoặc vật liệu mỏng. Không dùng một model tiêu chuẩn cho mọi hình dạng.
Chọn đồng hồ so khi nào?
Đồng hồ so phù hợp khi cần đo sai lệch tương đối:
- Độ đảo trục.
- Sai lệch vị trí.
- Độ phẳng tương đối.
- Độ song song.
- Căn chỉnh.
- Dịch chuyển nhỏ.
Kết quả phụ thuộc mạnh vào chân đế, độ cứng của hệ gá, góc đặt đầu đo và điểm chuẩn. Mua đồng hồ tốt nhưng dùng chân gá không ổn định vẫn có thể cho kết quả kém.
Khi nào nên dùng dưỡng?
Dưỡng Go/No-Go phù hợp sản xuất hàng loạt khi mục tiêu là đưa ra quyết định nhanh đạt/không đạt.
Ưu điểm:
- Thao tác nhanh.
- Giảm sai số đọc.
- Thuận tiện tại chuyền.
Hạn chế:
- Không cho biết kích thước thực.
- Có thể mòn.
- Cần quản lý và kiểm tra.
- Mỗi dải giới hạn cần dưỡng tương ứng.
Xem thêm : máy đo laser
VI- Những sai lầm thường gặp
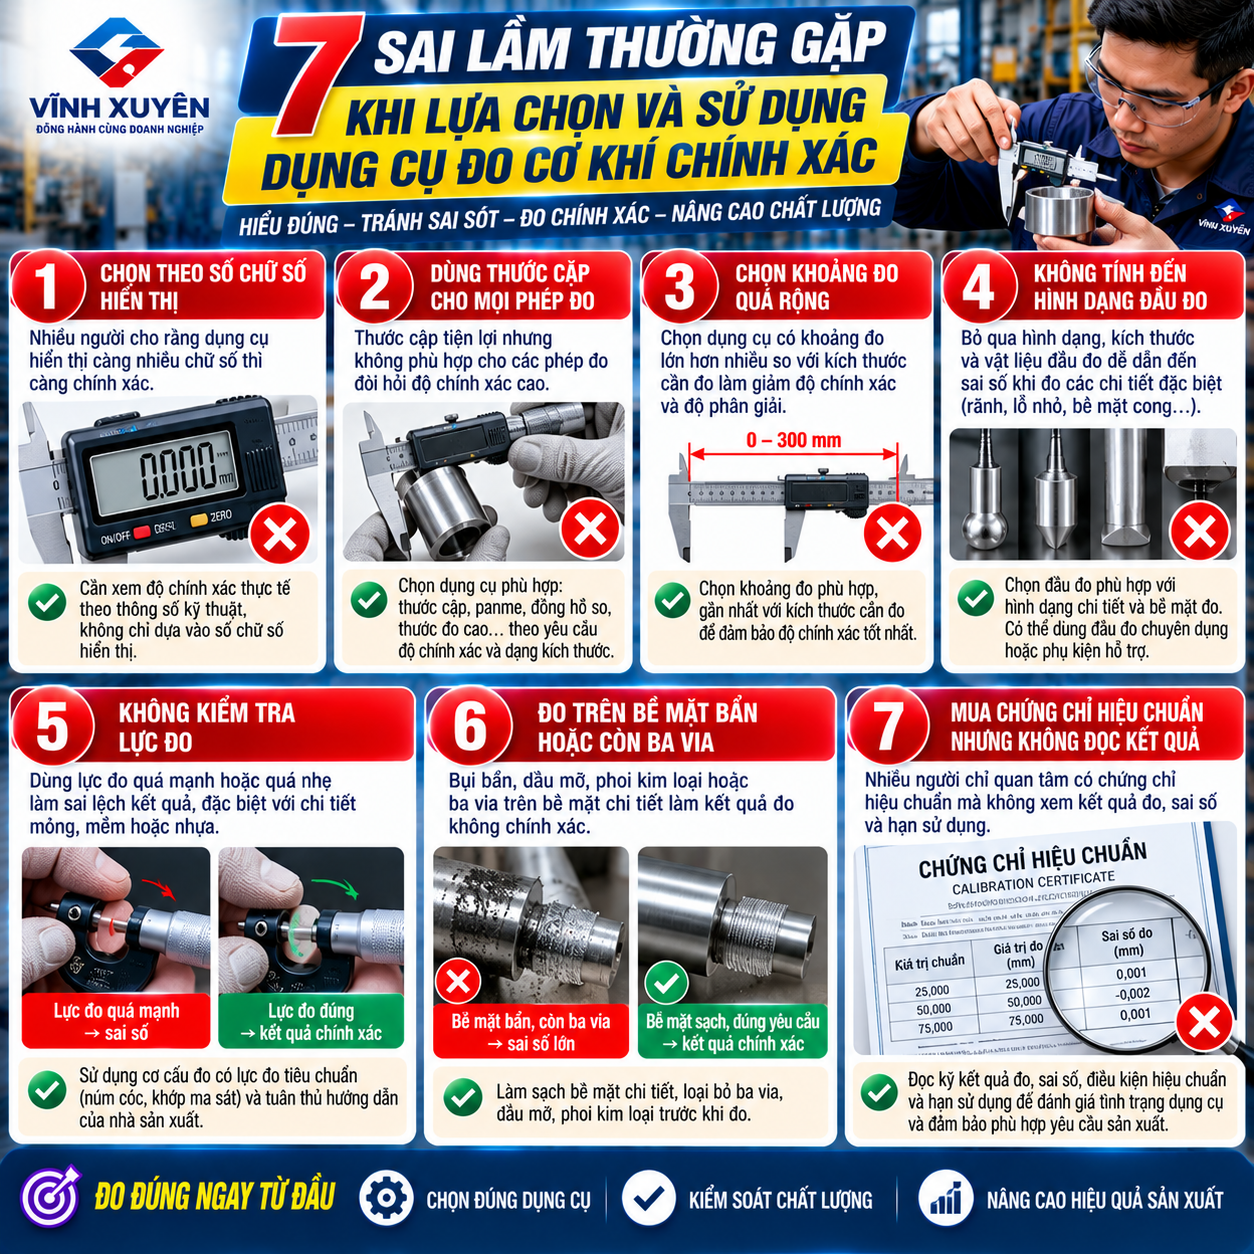
7 sai lầm thường gặp khi lựa chọn và sử dụng dụng cụ đo chính xác
Chọn theo số chữ số hiển thị
Màn hình 0,001mm không chứng minh dụng cụ có sai số ±0,001mm. Phải đọc đầy đủ bảng thông số.
Dùng thước cặp cho mọi phép đo
Thước cặp linh hoạt nhưng không thay thế panme, dưỡng kiểm, đồng hồ đo lỗ hoặc thiết bị hình học chuyên dụng.
Chọn khoảng đo quá rộng
Khoảng đo lớn có thể làm dụng cụ nặng, khó căn chỉnh và không tối ưu cho chi tiết nhỏ.
Không tính đến hình dạng đầu đo
Chi tiết có rãnh, vai, thành mỏng, bề mặt cong hoặc vị trí sâu có thể cần mỏ hoặc đầu đo chuyên dụng.
Không kiểm tra lực đo
Ép quá mạnh có thể làm biến dạng chi tiết mỏng hoặc gây sai lệch. Lực không nhất quán cũng làm giảm độ lặp lại.
Đo trên bề mặt bẩn hoặc còn ba via
Dầu, phoi và ba via có thể thay đổi điểm tiếp xúc. Làm sạch là một phần của phương pháp đo, không phải thao tác phụ.
Mua chứng chỉ hiệu chuẩn nhưng không đọc kết quả
Chứng chỉ cần được xem xét:
- Model và serial.
- Phạm vi.
- Điểm hiệu chuẩn.
- Kết quả.
- Sai lệch.
- Độ không đảm bảo.
- Điều kiện.
- Tuyên bố phù hợp và quy tắc quyết định nếu có.
Không mặc định có giấy hiệu chuẩn nghĩa là dụng cụ đạt mọi yêu cầu sử dụng.
VII- Quản lý hiệu chuẩn và quyết định phù hợp
Hiệu chuẩn khác với điều chỉnh
Hiệu chuẩn xác định mối quan hệ giữa chỉ thị của dụng cụ và giá trị chuẩn trong điều kiện quy định. Điều chỉnh là tác động để thay đổi chỉ thị hoặc đặc tính của thiết bị.
Một dụng cụ có thể:
- Được hiệu chuẩn nhưng chưa điều chỉnh.
- Có sai lệch được ghi nhận để áp dụng hiệu chính.
- Không phù hợp với một công việc dù vẫn hoạt động.
- Phù hợp với phép đo thô nhưng không phù hợp dung sai chặt.
Không đặt chu kỳ giống nhau cho mọi dụng cụ
Chu kỳ kiểm tra hoặc hiệu chuẩn nên căn cứ:
- Mức độ quan trọng.
- Tần suất sử dụng.
- Môi trường.
- Lịch sử sai lệch.
- Khuyến nghị nhà sản xuất.
- Yêu cầu khách hàng.
- Rủi ro của quyết định.
- Khả năng kiểm tra trung gian.
ISO 10012:2026 quy định yêu cầu đối với hệ thống quản lý đo lường nhằm tạo sự tin cậy vào tính hợp lệ và độ tin cậy của kết quả đo.
Quy tắc quyết định cần được thống nhất
Khi kết quả gần giới hạn dung sai, doanh nghiệp cần biết sẽ:
- Chấp nhận theo giá trị hiển thị.
- Áp dụng vùng bảo vệ.
- Tính đến độ không đảm bảo.
- Đo lại bằng phương pháp có năng lực cao hơn.
- Chuyển kiểm tra tại phòng đo.
Độ không đảm bảo có hệ quả kinh tế vì có thể dẫn đến nhận nhầm sản phẩm lỗi hoặc loại nhầm sản phẩm đạt.
VIII- Ứng dụng trong nhà máy Hải Phòng
Nhà máy sản xuất tại VSIP và Tràng Duệ
Có thể tổ chức dụng cụ thành ba tầng:
- Dụng cụ kiểm tra nhanh tại chuyền.
- Dụng cụ của QA/QC.
- Chuẩn hoặc thiết bị tham chiếu được kiểm soát chặt hơn.
Không nên để thiết bị tham chiếu dùng chung cho thao tác sản xuất hàng ngày nếu điều đó làm tăng nguy cơ va đập hoặc mất kiểm soát.
Xưởng cơ khí tại An Dương, Thủy Nguyên và Nam Cầu Kiền
Nhu cầu thường có thể gồm:
- Thước cặp cho kiểm tra nhanh.
- Panme cho đường kính và chiều dày.
- Đồng hồ so cho căn chỉnh.
- Căn lá cho khe hở.
- Dưỡng ren.
- Thước đo cao và bàn máp.
- Dưỡng kiểm cho sản xuất lặp lại.
Cấu hình cuối cùng phải dựa trên bản vẽ và quy trình gia công thực tế.
Nhà thầu M&E và khu vực Hải An – Đình Vũ
M&E thường sử dụng thước cuộn, thước thủy, máy laser, thước đo góc và một số thước cặp cho phụ kiện. Các dụng cụ hiện trường này không thay thế thiết bị đo chính xác dùng trong nghiệm thu chi tiết gia công.
Phòng mua hàng và QA/QC
Phòng mua hàng nên yêu cầu QA/QC xác nhận:
- Đại lượng.
- Dải đo.
- Sai số cho phép.
- Yêu cầu hiệu chuẩn.
- Quy tắc chấp nhận.
- Tiêu chí sản phẩm tương đương.
Việc này hạn chế mua model có giá thấp nhưng không đáp ứng hệ thống chất lượng.
IX- An toàn và PPE khi đo cơ khí
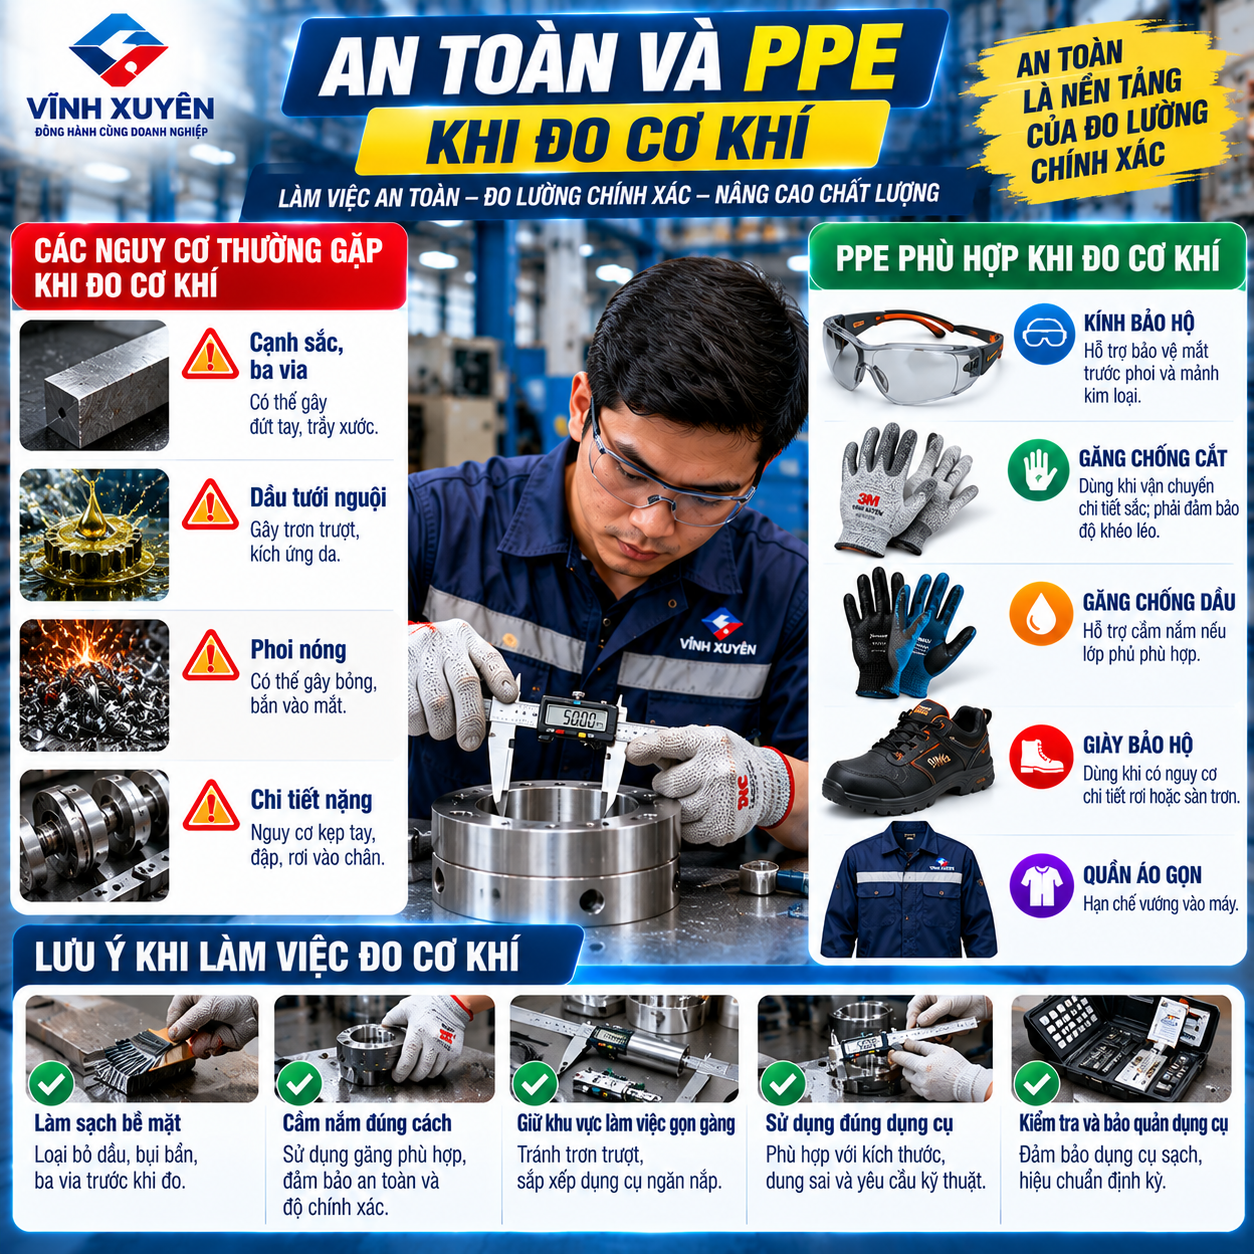
PPE khi đo chi tiết kim loại có cạnh sắc
Người đo có thể tiếp xúc với cạnh sắc, ba via, dầu tưới nguội, phoi nóng và chi tiết nặng.
PPE có thể gồm:
- Kính bảo hộ: hỗ trợ bảo vệ mắt trước phoi và mảnh kim loại.
- Găng chống cắt: dùng khi vận chuyển chi tiết sắc; phải bảo đảm độ khéo léo.
- Găng chống dầu: hỗ trợ cầm nắm nếu lớp phủ phù hợp.
- Giày bảo hộ: dùng khi có nguy cơ chi tiết rơi hoặc sàn trơn.
- Quần áo gọn: hạn chế vướng vào máy.
Không dùng găng gần trục quay nếu có nguy cơ cuốn kẹp. Khi đo trên máy, phải thực hiện theo quy trình an toàn và trạng thái máy được phê duyệt.
PPE không thay thế việc:
- Dừng máy.
- Cô lập năng lượng.
- Che chắn.
- Kê đỡ chi tiết.
- Làm sạch phoi bằng dụng cụ phù hợp.
- Kiểm soát dầu trên sàn.
Checklist yêu cầu báo giá
- Đại lượng cần đo.
- Kích thước danh nghĩa.
- Dung sai hoặc giới hạn.
- Hình dạng chi tiết.
- Khoảng đo.
- Độ phân giải yêu cầu.
- Sai số lớn nhất cho phép.
- Kiểu cơ khí, đồng hồ hoặc điện tử.
- Môi trường sử dụng.
- Tần suất đo.
- Yêu cầu xuất dữ liệu.
- Yêu cầu hiệu chuẩn.
- Phạm vi và điểm hiệu chuẩn.
- Tiêu chuẩn áp dụng.
- Số lượng.
- Yêu cầu VAT, CO/CQ.
- Địa điểm và thời hạn giao hàng.
- Tiêu chí chấp nhận model tương đương.
X- Câu hỏi thường gặp
Dụng cụ đo cơ khí chính xác gồm những loại nào?
Các loại phổ biến gồm thước cặp, panme, đồng hồ so, thước đo cao, thước đo sâu, đồng hồ đo lỗ, căn lá, dưỡng ren và dưỡng Go/No-Go.
Độ phân giải càng nhỏ thì dụng cụ càng chính xác phải không?
Không. Độ phân giải chỉ phản ánh bước hiển thị nhỏ nhất. Độ chính xác còn phụ thuộc thông số sai số, phương pháp, môi trường, lực đo và nhiều yếu tố khác.
Dung sai ±0,01mm nên dùng thước cặp 0,01mm không?
Không thể kết luận chỉ từ độ phân giải. QA/QC cần đánh giá sai số của dụng cụ, độ không đảm bảo của hệ thống đo, hình dạng chi tiết và quy tắc quyết định.
Thước cặp hay panme chính xác hơn?
Panme thường có năng lực phù hợp hơn cho một số phép đo kích thước trong dải hẹp. Tuy nhiên, phải so sánh thông số của model cụ thể và khả năng tiếp cận chi tiết.
Mua dụng cụ đo cơ khí chính xác tại Hải Phòng ở đâu?
Doanh nghiệp có thể tham khảo danh mục Dụng cụ đo chính xác tại Kim Khí Hải Phòng và liên hệ Vĩnh Xuyên để đối chiếu model theo bản vẽ, dung sai và yêu cầu hiệu chuẩn.
Kết luận
Dụng cụ đo chính xác không phải là thiết bị có nhiều chữ số nhất. Đó là dụng cụ đủ năng lực để hỗ trợ một quyết định cụ thể trong những điều kiện đo xác định.
Quy trình lựa chọn nên đi theo thứ tự:
- Đọc bản vẽ.
- Xác định dung sai.
- Chọn nguyên lý đo.
- Xác định khoảng đo.
- Đánh giá sai số và độ không đảm bảo.
- Kiểm tra môi trường.
- Xác định hiệu chuẩn và dữ liệu.
- Chuẩn hóa yêu cầu báo giá.
GỌI NGAY – NHẬN TƯ VẤN – YÊU CẦU BÁO GIÁ
KIM KHÍ TỔNG HỢP VĨNH XUYÊN
Hotline: 0904.193.264 – 0963.536.219
Gửi bản vẽ, kích thước, dung sai, khoảng đo, môi trường và số lượng để được hỗ trợ đối chiếu dụng cụ đo cơ khí chính xác tại Hải Phòng.
Giá, tồn kho, chứng nhận, hiệu chuẩn và thời gian giao được xác nhận theo từng model tại thời điểm yêu cầu.