Dụng cụ đo cơ khí: Phân loại, ứng dụng và cách chọn
I- Dụng cụ đo cơ khí là gì?
Dụng cụ đo cơ khí là nhóm thiết bị dùng để xác định hoặc so sánh các đại lượng hình học và cơ học của chi tiết, chẳng hạn:
- Chiều dài.
- Đường kính ngoài.
- Đường kính trong.
- Chiều sâu.
- Chiều cao.
- Khe hở.
- Độ dày.
- Góc.
- Độ đảo.
- Độ phẳng tương đối.
- Bước ren.
- Bán kính.
- Hình dạng hoặc biên dạng.
- Mức cân bằng và độ nghiêng.
Trong nhà máy, dụng cụ đo được sử dụng tại nhiều giai đoạn:
- Kiểm tra vật liệu đầu vào.
- Thiết lập máy.
- Kiểm tra trong quá trình gia công.
- Nghiệm thu sản phẩm.
- Lắp ráp.
- Bảo trì và chẩn đoán.
- Kiểm tra nhà cung cấp.
- Điều tra sản phẩm không phù hợp.
Một dụng cụ phù hợp cho bảo trì nhanh chưa chắc phù hợp để nghiệm thu chi tiết có dung sai chặt. Ngược lại, dùng thiết bị có độ chính xác quá cao cho một phép đo thô có thể làm tăng chi phí mà không tạo thêm giá trị.
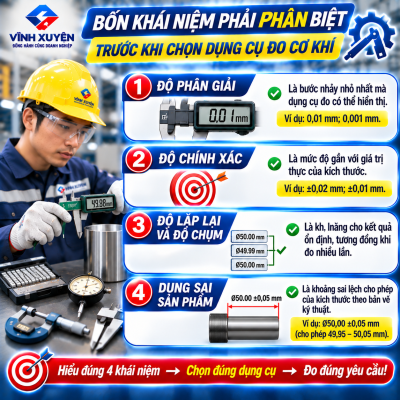
II- Bốn khái niệm phải phân biệt trước khi chọn
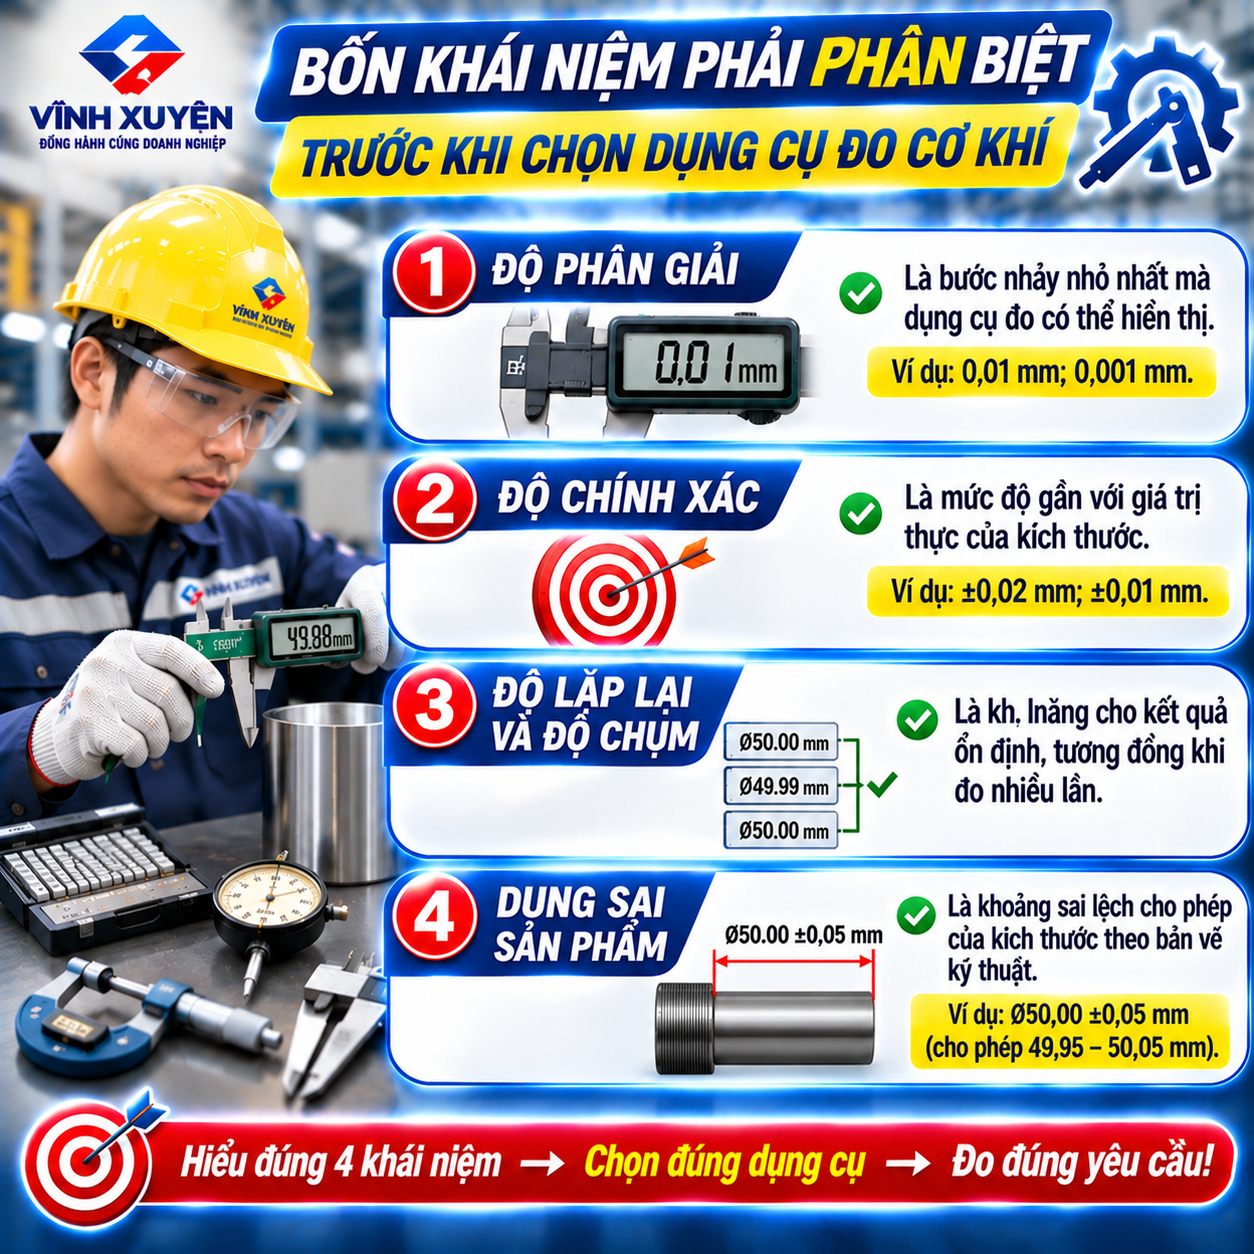
Độ phân giải
Độ phân giải là mức thay đổi nhỏ nhất mà thiết bị có thể hiển thị hoặc phân biệt trong điều kiện quy định.
Ví dụ, thước cặp điện tử hiển thị đến 0,01mm có độ phân giải 0,01mm. Điều này không tự động chứng minh sai số của dụng cụ chỉ là ±0,01mm.
Độ chính xác
Độ chính xác liên quan tới mức độ gần nhau giữa giá trị đo và giá trị đúng của đại lượng cần đo. Trong thực tế mua hàng, cần đọc thông số sai số cho phép hoặc đặc tính chính xác do nhà sản xuất công bố.
Độ lặp lại và độ chụm
Độ chụm phản ánh mức độ gần nhau giữa nhiều kết quả đo lặp trong những điều kiện xác định.
Một dụng cụ có thể cho các kết quả rất gần nhau nhưng cùng lệch khỏi giá trị tham chiếu. Khi đó phép đo có độ lặp lại tốt nhưng chưa chắc chính xác.
Dung sai sản phẩm
Dung sai là phạm vi sai lệch được bản vẽ, tiêu chuẩn hoặc yêu cầu kỹ thuật cho phép đối với chi tiết.
Dung sai thuộc về sản phẩm hoặc quá trình; độ chính xác và độ phân giải thuộc về hệ thống đo. Hai khái niệm không được dùng thay cho nhau.
Nguyên tắc quan trọng: Không chọn dụng cụ chỉ vì nó hiển thị nhiều chữ số. Dụng cụ phải đủ năng lực để đưa ra quyết định đạt/không đạt đối với dung sai cần kiểm.
Tỷ lệ cụ thể giữa dung sai và năng lực đo phải do hệ thống chất lượng của doanh nghiệp quy định, dựa trên rủi ro và yêu cầu kỹ thuật. Không nên áp dụng cứng một tỷ lệ duy nhất cho mọi phép đo.
III- Bảng phân loại dụng cụ đo cơ khí
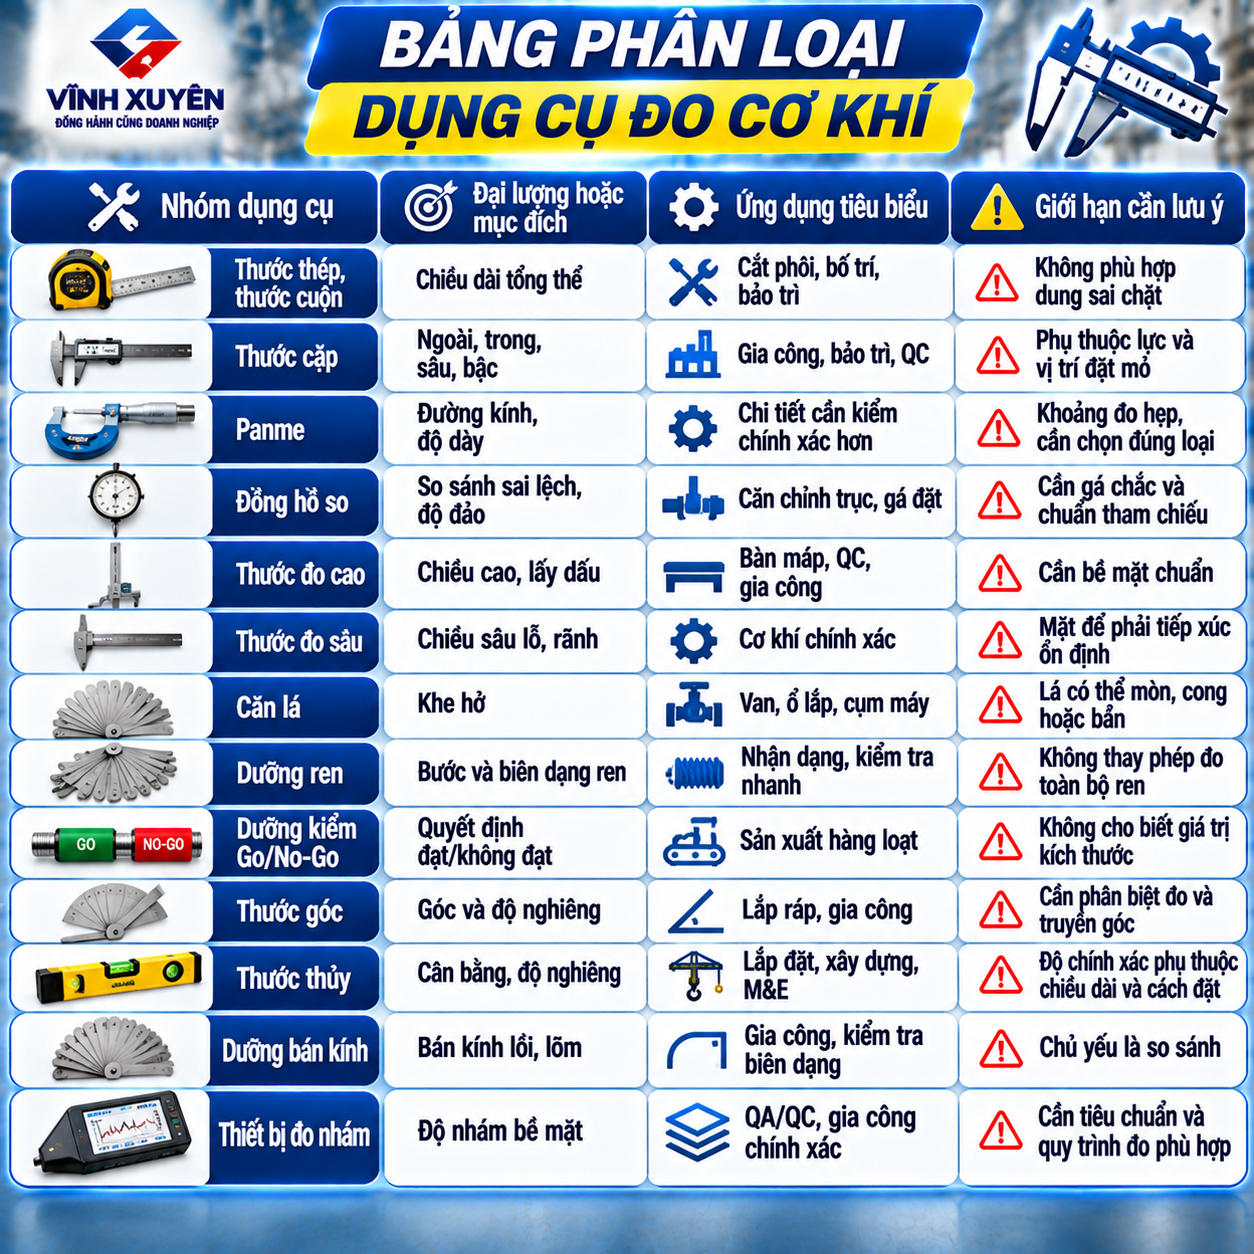
| Nhóm dụng cụ | Đại lượng hoặc mục đích | Ứng dụng tiêu biểu | Giới hạn cần lưu ý |
|---|---|---|---|
| Thước thép, thước cuộn | Chiều dài tổng thể | Cắt phôi, bố trí, bảo trì | Không phù hợp dung sai chặt |
| Thước cặp | Ngoài, trong, sâu, bậc | Gia công, bảo trì, QC | Phụ thuộc lực và vị trí đặt mỏ |
| Panme | Đường kính, độ dày | Chi tiết cần kiểm chính xác hơn | Khoảng đo hẹp, cần chọn đúng loại |
| Đồng hồ so | So sánh sai lệch, độ đảo | Căn chỉnh trục, gá đặt | Cần gá chắc và chuẩn tham chiếu |
| Thước đo cao | Chiều cao, lấy dấu | Bàn máp, QC, gia công | Cần bề mặt chuẩn |
| Thước đo sâu | Chiều sâu lỗ, rãnh | Cơ khí chính xác | Mặt đế phải tiếp xúc ổn định |
| Căn lá | Khe hở | Van, ổ lắp, cụm máy | Lá có thể mòn, cong hoặc bẩn |
| Dưỡng ren | Bước và biên dạng ren | Nhận dạng, kiểm tra nhanh | Không thay phép đo toàn bộ ren |
| Dưỡng kiểm Go/No-Go | Quyết định đạt/không đạt | Sản xuất hàng loạt | Không cho biết giá trị kích thước |
| Thước góc | Góc và độ nghiêng | Lắp ráp, gia công | Cần phân biệt đo và truyền góc |
| Thước thủy | Cân bằng, độ nghiêng | Lắp đặt, xây dựng, M&E | Độ chính xác phụ thuộc chiều dài và cách đặt |
| Dưỡng bán kính | Bán kính lồi, lõm | Gia công, kiểm tra biên dạng | Chủ yếu là so sánh |
| Thiết bị đo nhám | Độ nhám bề mặt | QA/QC, gia công chính xác | Cần tiêu chuẩn và quy trình đo phù hợp |
IV- Ứng dụng của từng nhóm dụng cụ
Thước thép và thước cuộn
Đây là nhóm dụng cụ cơ bản để đo chiều dài tổng thể, bố trí vị trí, ước lượng phôi và kiểm tra kích thước không yêu cầu dung sai chặt.
Phù hợp với:
- Đo chiều dài vật liệu.
- Bố trí vị trí lắp đặt.
- Đo khoảng cách trên khung máy.
- Kiểm tra nhanh tại hiện trường.
- Công việc xây dựng và M&E.
Không nên dùng thước cuộn để nghiệm thu kích thước chi tiết cơ khí chính xác chỉ vì vạch chia có đơn vị milimét.
Thước cặp
Thước cặp có thể đo:
- Kích thước ngoài.
- Kích thước trong.
- Chiều sâu.
- Bậc, tùy cấu tạo.
Các loại phổ biến:
- Thước cặp cơ khí kiểu du xích.
- Thước cặp đồng hồ.
- Thước cặp điện tử.
- Thước cặp mỏ chuyên dụng.
Ưu điểm lớn của thước cặp là tính linh hoạt và tốc độ. Tuy nhiên, kết quả dễ bị ảnh hưởng nếu mỏ đo nghiêng, lực đo quá mạnh, bề mặt có ba via hoặc người sử dụng đo sai vị trí.
Panme
Panme thường được dùng khi cần kiểm soát kích thước với năng lực cao hơn thước cặp trong một khoảng đo cụ thể.
Các nhóm gồm:
- Panme đo ngoài.
- Panme đo trong.
- Panme đo sâu.
- Panme đo ren.
- Panme đầu đĩa.
- Panme đo ống hoặc vật liệu mỏng.
- Panme điện tử.
Panme có khoảng đo hẹp hơn, chẳng hạn từng dải 0–25mm, 25–50mm hoặc dải tương ứng. Vì vậy, doanh nghiệp cần xác định kích thước chi tiết trước khi mua.
Cơ cấu cóc hoặc giới hạn lực giúp kiểm soát lực đo tốt hơn nếu được sử dụng đúng. Không siết mạnh thêm vì cho rằng càng chặt càng chính xác.
Đồng hồ so
Đồng hồ so thường không dùng để đọc trực tiếp kích thước tuyệt đối như thước cặp. Dụng cụ giúp so sánh sự thay đổi vị trí so với điểm chuẩn.
Ứng dụng:
- Kiểm tra độ đảo của trục.
- Căn chỉnh khớp nối.
- Kiểm tra độ phẳng tương đối.
- Kiểm tra độ song song.
- Căn phôi trên máy.
- Theo dõi hành trình nhỏ.
Một hệ thống đồng hồ so cần:
- Đồng hồ có dải và độ phân giải phù hợp.
- Chân đế đủ cứng.
- Điểm gá ổn định.
- Đầu đo tiếp xúc đúng hướng.
- Bề mặt sạch.
- Quy trình đặt điểm chuẩn.
Gá không chắc có thể làm kết quả dao động dù bản thân đồng hồ vẫn hoạt động bình thường.
Thước đo cao và thước đo sâu
Thước đo cao làm việc trên bàn máp hoặc bề mặt chuẩn để đo chiều cao, lấy dấu hoặc so sánh vị trí.
Thước đo sâu sử dụng mặt đế làm chuẩn để đo chiều sâu lỗ, bậc hoặc rãnh.
Trước khi đo cần làm sạch:
- Bàn máp.
- Mặt đế.
- Bề mặt chi tiết.
- Đầu đo.
- Ba via tại mép.
Một hạt bụi hoặc ba via nhỏ cũng có thể làm thay đổi kết quả khi dung sai cần kiểm rất chặt.
Căn lá, dưỡng kiểm và dưỡng ren
Căn lá
Căn lá gồm các lá có chiều dày xác định, dùng để kiểm tra khe hở. Không ép lá vào khe bằng lực quá lớn vì có thể làm cong, xước hoặc cho cảm giác sai.
Dưỡng kiểm Go/No-Go
Dưỡng Go/No-Go cho phép đưa ra quyết định nhanh:
- Đầu “Go” phải đi qua hoặc lắp được theo quy định.
- Đầu “No-Go” không được đi qua hoặc lắp vượt giới hạn quy định.
Dưỡng không cho biết kích thước thực tế; nó hỗ trợ quyết định phù hợp hay không phù hợp với giới hạn đã thiết kế.
Dưỡng ren
Dưỡng ren giúp nhận dạng hoặc so sánh bước ren. Cần kiểm tra cả hệ mét, hệ inch và dạng ren trước khi kết luận.
Thước đo góc và thước thủy
Nhóm này phục vụ lắp đặt máy, chế tạo kết cấu, mộc, xây dựng và M&E.
Cần phân biệt:
- Dụng cụ đo góc.
- Dụng cụ truyền góc.
- Thước thủy kiểm tra cân bằng.
- Máy đo góc điện tử.
- Máy laser và máy thủy bình cho khoảng cách hoặc cao độ lớn hơn.
Không dùng thước thủy phổ thông để thay thế thiết bị đo góc chính xác khi bản vẽ yêu cầu giá trị cụ thể.
Chưa biết nên dùng thước cặp, panme, đồng hồ so hay dưỡng kiểm?
Gửi bản vẽ, kích thước danh nghĩa, dung sai, khoảng đo và mục đích kiểm tra để được hỗ trợ phân nhóm dụng cụ.
KIM KHÍ TỔNG HỢP VĨNH XUYÊN
Hotline: 0904.193.264 – 0963.536.219
V- Cách chọn dụng cụ đo cơ khí
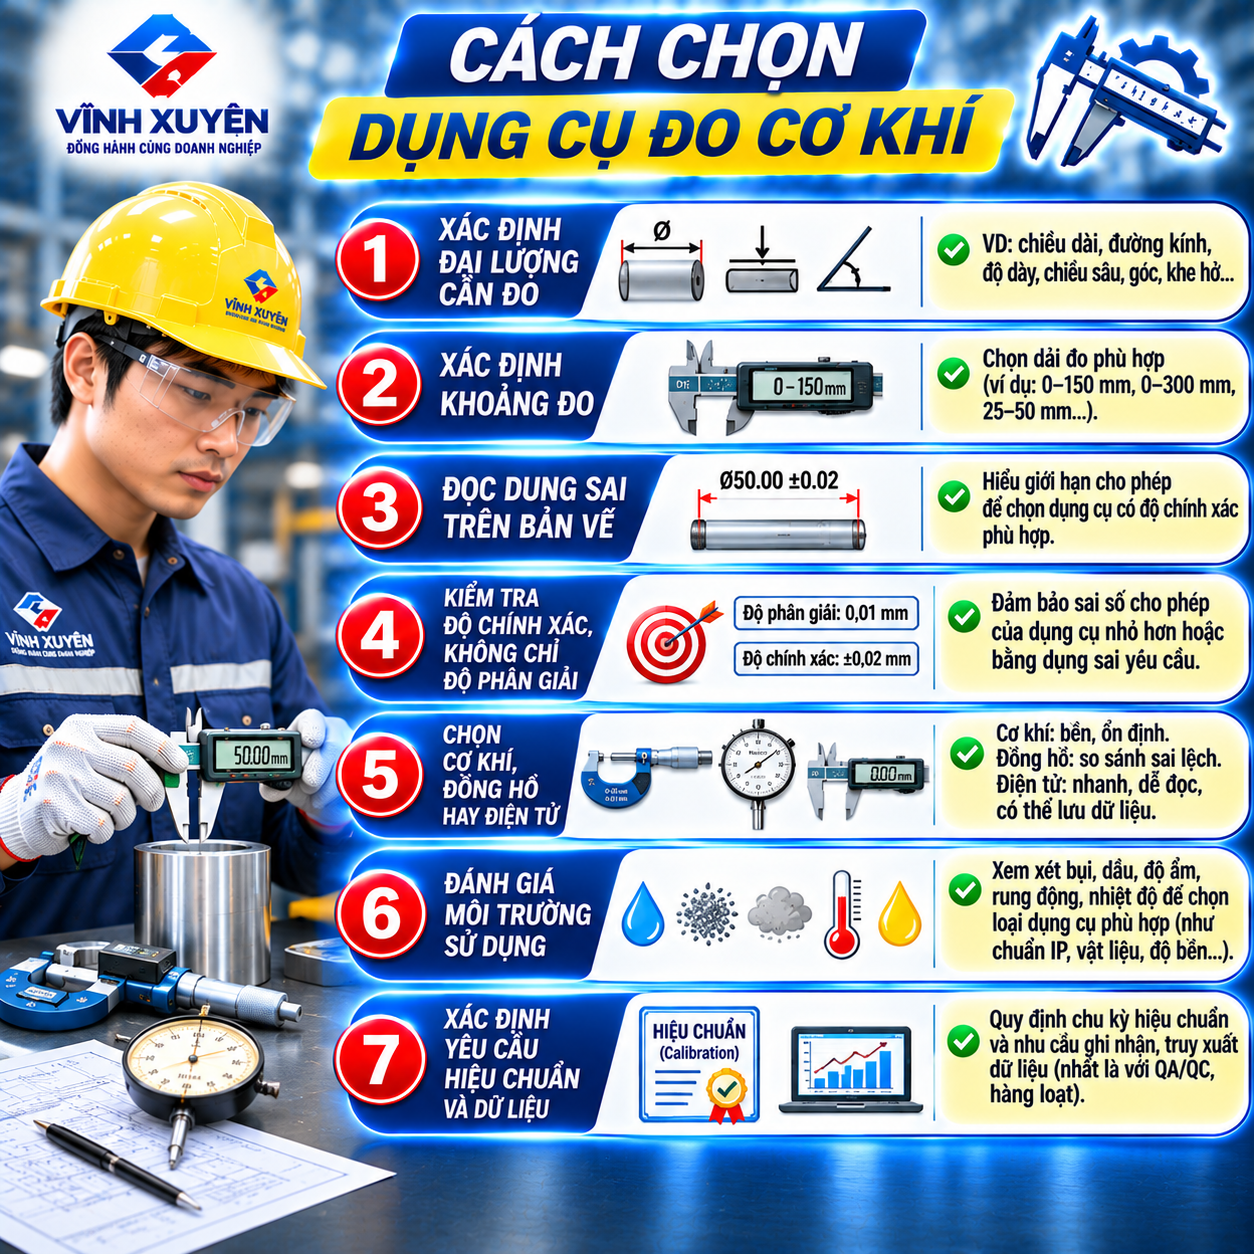
1. Xác định đại lượng cần đo
Không bắt đầu bằng thương hiệu. Hãy bắt đầu bằng câu hỏi cần đo:
- Kích thước ngoài hay trong?
- Chiều sâu hay chiều cao?
- Giá trị tuyệt đối hay sai lệch so sánh?
- Đường kính, khe hở, góc hay độ đảo?
- Đo một lần hay đo hàng loạt?
2. Xác định khoảng đo
Khoảng đo phải bao phủ kích thước cần kiểm nhưng không nên rộng quá mức nếu làm giảm tính phù hợp hoặc sự thuận tiện.
Ví dụ, không chọn panme 0–100mm như một cách thay thế cho nhiều panme có dải đo khác nhau nếu thiết kế sản phẩm không hỗ trợ cấu hình đó.
3. Đọc dung sai trên bản vẽ
Phòng mua hàng cần nhận thông tin từ kỹ thuật hoặc QA/QC:
- Kích thước danh nghĩa.
- Giới hạn trên và dưới.
- Đặc tính quan trọng.
- Phương pháp đo hiện hành.
- Tiêu chuẩn nghiệm thu.
- Điều kiện môi trường.
Không nên tự suy luận mức chính xác cần thiết chỉ từ số chữ số trên bản vẽ.
4. Kiểm tra độ chính xác, không chỉ độ phân giải
Bảng thông số cần thể hiện tối thiểu:
- Khoảng đo.
- Độ phân giải hoặc vạch chia.
- Sai số cho phép hay thông số chính xác.
- Lực đo nếu liên quan.
- Chuẩn bảo vệ môi trường nếu được công bố.
- Nhiệt độ tham chiếu hoặc điều kiện vận hành.
- Phụ kiện và chuẩn đi kèm.
5. Chọn cơ khí, đồng hồ hay điện tử
| Loại | Ưu điểm | Hạn chế | Phù hợp |
|---|---|---|---|
| Cơ khí du xích | Không dùng pin, bền, dễ bảo quản | Cần kỹ năng đọc, có thể đọc sai | Xưởng, đào tạo, đo phổ thông |
| Đồng hồ | Dễ quan sát biến thiên | Nhạy với va đập, cần theo dõi điểm 0 | Kiểm tra nhanh |
| Điện tử | Đọc nhanh, chuyển đơn vị, có thể xuất dữ liệu | Cần pin, chú ý dầu, ẩm và lỗi hiển thị | QC, đo lặp, thu thập dữ liệu |
Không có loại nào luôn tốt nhất. Lựa chọn phụ thuộc quy trình và môi trường.
6. Đánh giá môi trường sử dụng
Cần xem xét:
- Nhiệt độ.
- Độ ẩm.
- Dầu và dung dịch tưới nguội.
- Bụi kim loại.
- Rung động.
- Khả năng va đập.
- Khu vực đo tại xưởng hay phòng kiểm tra.
- Yêu cầu chống nước hoặc chống bụi.
Nhiệt độ có thể ảnh hưởng đến kích thước chi tiết và bản thân dụng cụ.
7. Xác định yêu cầu hiệu chuẩn và dữ liệu
Nếu kết quả được dùng để:
- Nghiệm thu sản phẩm.
- Chứng minh phù hợp.
- Kiểm soát đặc tính quan trọng.
- Phân tích khiếu nại.
- Làm hồ sơ khách hàng.
- Đánh giá nhà cung cấp.
Doanh nghiệp cần xác định yêu cầu truy xuất chuẩn, hiệu chuẩn hoặc xác nhận đo lường theo hệ thống quản lý đang áp dụng.
VI- Quy trình sử dụng và bảo quản
Trước khi đo
- Kiểm tra tình trạng dụng cụ.
- Xác nhận tem hoặc trạng thái quản lý đo lường.
- Làm sạch bề mặt đo.
- Kiểm tra điểm 0.
- Để dụng cụ và chi tiết ổn định trong điều kiện phù hợp.
- Chọn đúng vị trí đo.
- Đọc bản vẽ và phương pháp kiểm tra.
Trong khi đo
- Đặt dụng cụ thẳng trục hoặc đúng hướng.
- Không ép lực quá mức.
- Không đo trên ba via.
- Đo lặp khi quy trình yêu cầu.
- Tránh cầm lâu vào bề mặt đo chính xác.
- Không kéo thước cặp trên chi tiết như dụng cụ lấy dấu.
- Không dùng panme làm kẹp.
- Ghi kết quả đúng đơn vị.
Sau khi đo
- Lau sạch bằng vật liệu phù hợp.
- Đóng hộp bảo vệ.
- Không để lẫn với búa, đục hoặc dụng cụ nặng.
- Bảo quản tại nơi khô, ổn định.
- Không để hai mặt đo ép chặt kéo dài nếu nhà sản xuất không yêu cầu.
- Báo cáo khi dụng cụ bị rơi hoặc va đập.
VII- Quản lý hiệu chuẩn trong nhà máy
Hiệu chuẩn không chỉ là dán tem
Hiệu chuẩn thiết lập mối quan hệ giữa chỉ thị của dụng cụ và giá trị từ chuẩn tham chiếu trong những điều kiện xác định. Kết quả có thể cho thấy sai lệch và độ không đảm bảo đo; hiệu chuẩn không tự động biến một dụng cụ không phù hợp thành phù hợp.
Không có một chu kỳ chung cho mọi dụng cụ
Khoảng thời gian kiểm tra hoặc hiệu chuẩn cần dựa trên:
- Tần suất sử dụng.
- Mức độ quan trọng của phép đo.
- Điều kiện môi trường.
- Lịch sử sai lệch.
- Khuyến nghị nhà sản xuất.
- Yêu cầu khách hàng.
- Hệ thống chất lượng.
- Rủi ro quyết định sai.
Không nên khẳng định mọi thước cặp phải hiệu chuẩn 6 tháng hoặc 12 tháng nếu chưa có căn cứ của doanh nghiệp.
Lập danh mục quản lý
Mỗi thiết bị nên có:
- Mã quản lý.
- Tên và model.
- Số serial nếu có.
- Khoảng đo.
- Độ phân giải.
- Vị trí sử dụng.
- Người hoặc bộ phận quản lý.
- Ngày kiểm tra.
- Hạn hiệu chuẩn.
- Tình trạng.
- Hồ sơ sửa chữa.
- Kết quả đánh giá sau hiệu chuẩn.
Xử lý khi dụng cụ không đạt
Khi phát hiện sai lệch vượt giới hạn, không chỉ cách ly dụng cụ. Doanh nghiệp cần đánh giá tác động tới các kết quả đo và sản phẩm đã kiểm tra kể từ lần xác nhận phù hợp gần nhất.
Phạm vi đánh giá phải do bộ phận kỹ thuật, QA/QC hoặc hệ thống chất lượng quyết định dựa trên dữ liệu thực tế.
VIII- Ứng dụng trong nhà máy Hải Phòng
Nhà máy sản xuất tại VSIP và Tràng Duệ
Dây chuyền lắp ráp có thể sử dụng thước cặp, panme, dưỡng kiểm và thiết bị đo chiều cao để kiểm tra đầu vào, bán thành phẩm hoặc thành phẩm.
Dụng cụ tại chuyền nên được phân biệt với chuẩn tham chiếu trong phòng đo để tránh sử dụng sai mục đích.
Xưởng cơ khí tại An Dương, Thủy Nguyên và Nam Cầu Kiền
Xưởng tiện, phay, hàn và chế tạo thường cần:
- Thước cặp.
- Panme ngoài.
- Đồng hồ so.
- Chân đế từ.
- Căn lá.
- Dưỡng ren.
- Thước góc.
- Thước đo cao và bàn máp khi cần.
Cấu hình cụ thể phụ thuộc bản vẽ và năng lực gia công.
Nhà thầu M&E và khu vực Hải An – Đình Vũ
Công việc lắp đặt có thể dùng thước cuộn, thước thủy, máy laser và máy đo góc. Các dụng cụ này không thay thế thiết bị kiểm tra kích thước chính xác của chi tiết gia công.
QA/QC nhà cung cấp
Khi so sánh kết quả giữa hai đơn vị, cần thống nhất:
- Phương pháp đo.
- Dụng cụ.
- Vị trí đo.
- Nhiệt độ.
- Lực đo.
- Cách xử lý ba via.
- Quy tắc làm tròn.
- Tiêu chí quyết định đạt/không đạt.
Nếu không thống nhất phương pháp, hai bên có thể nhận kết quả khác nhau dù cùng đo một chi tiết.
IX- An toàn và PPE khi đo cơ khí
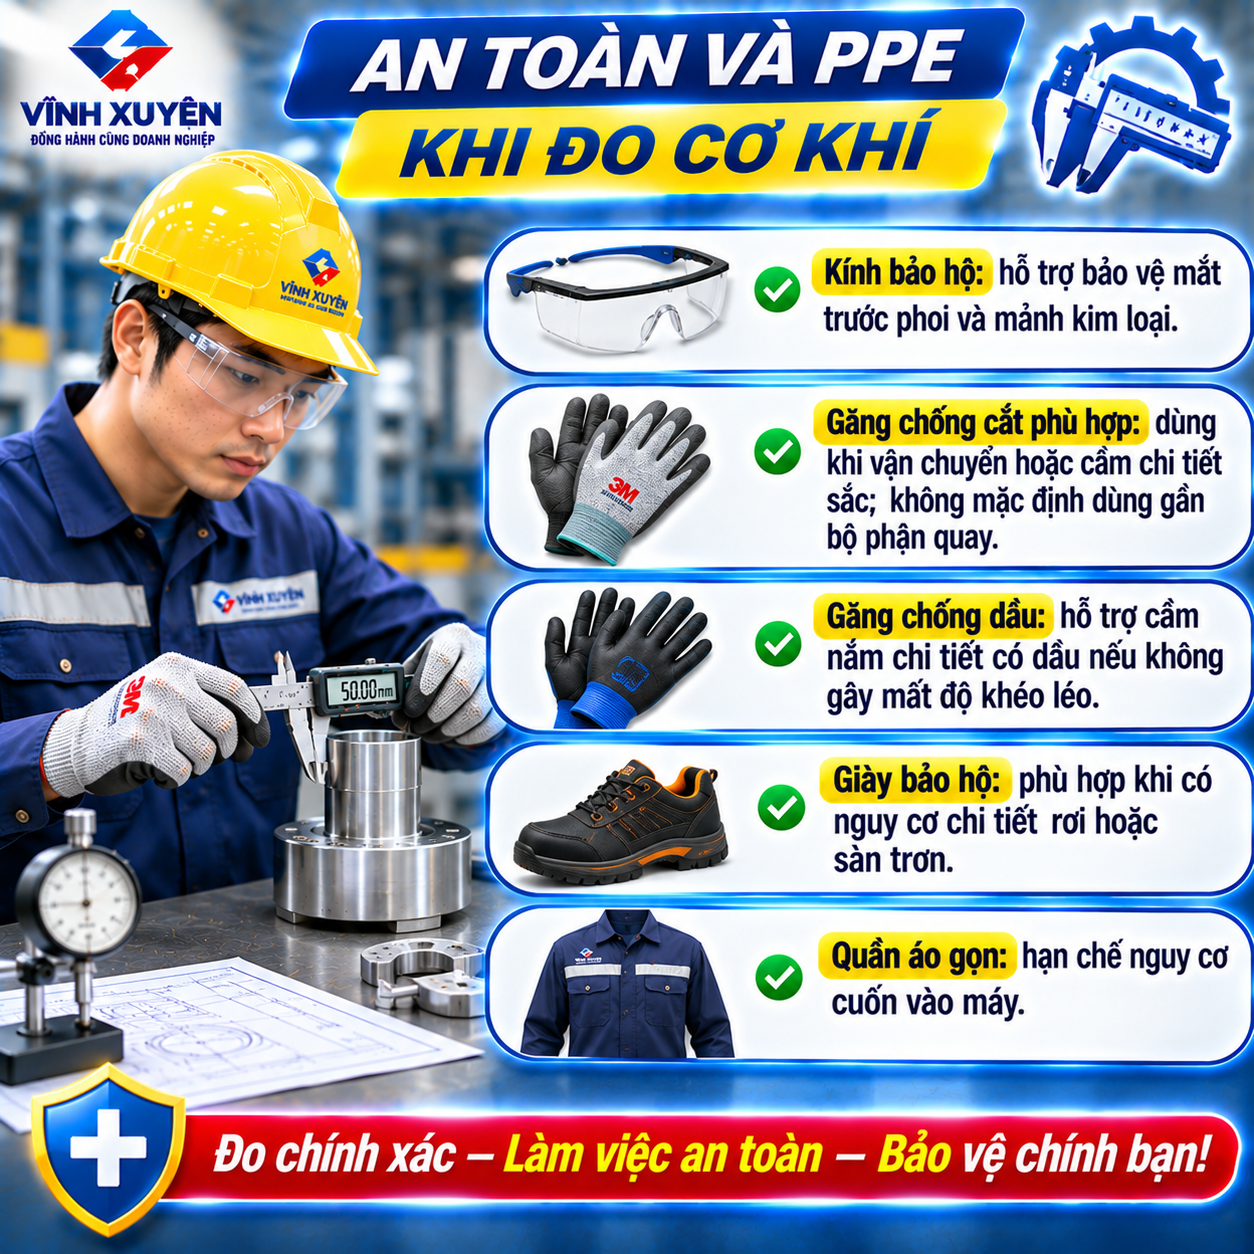
Đo lường thường có vẻ ít nguy hiểm hơn gia công, nhưng người đo vẫn có thể tiếp xúc với:
- Cạnh sắc và ba via.
- Chi tiết nóng.
- Dầu tưới nguội.
- Phoi kim loại.
- Máy chưa cô lập nguồn.
- Chi tiết nặng hoặc không ổn định.
- Vị trí kẹp, cuốn hoặc quay.
PPE có thể gồm:
- Kính bảo hộ: hỗ trợ bảo vệ mắt trước phoi và mảnh kim loại.
- Găng chống cắt phù hợp: dùng khi vận chuyển hoặc cầm chi tiết sắc; không mặc định dùng gần bộ phận quay.
- Găng chống dầu: hỗ trợ cầm nắm chi tiết có dầu nếu không gây mất độ khéo léo.
- Giày bảo hộ: phù hợp khi có nguy cơ chi tiết rơi hoặc sàn trơn.
- Quần áo gọn: hạn chế nguy cơ cuốn vào máy.
Khi đo trực tiếp trên máy, phải thực hiện theo quy trình an toàn, trạng thái máy và phương pháp kiểm tra đã được phê duyệt. PPE không thay thế che chắn, cô lập năng lượng, dừng chuyển động và kê đỡ chi tiết.
Checklist yêu cầu báo giá
Khi yêu cầu tư vấn, doanh nghiệp nên cung cấp:
- Đại lượng cần đo.
- Kích thước danh nghĩa.
- Khoảng đo.
- Dung sai cần kiểm.
- Độ phân giải mong muốn.
- Yêu cầu sai số hoặc độ chính xác.
- Kiểu cơ khí, đồng hồ hay điện tử.
- Môi trường xưởng hay phòng đo.
- Có dầu, nước hoặc bụi không.
- Tần suất sử dụng.
- Yêu cầu xuất dữ liệu.
- Yêu cầu hiệu chuẩn hoặc truy xuất.
- Tiêu chuẩn kỹ thuật áp dụng.
- Số lượng.
- VAT và hồ sơ hàng hóa.
- Địa điểm, thời hạn giao hàng.
X- Câu hỏi thường gặp
Dụng cụ đo cơ khí gồm những loại nào?
Các nhóm phổ biến gồm thước thép, thước cặp, panme, đồng hồ so, thước đo cao, thước đo sâu, căn lá, dưỡng ren, dưỡng kiểm, thước góc và thước thủy.
Thước cặp và panme khác nhau thế nào?
Thước cặp linh hoạt, đo được nhiều dạng kích thước và thao tác nhanh. Panme thường phù hợp hơn với phép đo cần năng lực cao trong một khoảng đo cụ thể.
Độ phân giải 0,01mm có phải độ chính xác 0,01mm không?
Không. Độ phân giải là bước hiển thị nhỏ nhất. Độ chính xác liên quan tới mức độ gần giữa kết quả đo và giá trị đúng, phải căn cứ vào thông số sai số của sản phẩm và hệ thống đo.
Dụng cụ đo bao lâu phải hiệu chuẩn?
Không có chu kỳ chung cho mọi dụng cụ. Chu kỳ cần dựa trên tần suất, mức độ quan trọng, môi trường, lịch sử sai lệch, yêu cầu khách hàng và hệ thống chất lượng.
Mua dụng cụ đo cơ khí tại Hải Phòng ở đâu?
Doanh nghiệp có thể tham khảo danh mục Dụng cụ đo chính xác tại Kim Khí Hải Phòng và liên hệ Vĩnh Xuyên để đối chiếu khoảng đo, dung sai, model và yêu cầu hồ sơ.
Kết luận
Chọn dụng cụ đo không nên bắt đầu bằng câu hỏi “loại nào hiển thị nhiều số hơn”. Lựa chọn đúng cần xuất phát từ bản vẽ, dung sai, đại lượng đo, môi trường và mục đích sử dụng kết quả.
Một hệ thống đo đáng tin cậy cần đồng thời có:
- Dụng cụ phù hợp.
- Phương pháp đo thống nhất.
- Người sử dụng được hướng dẫn.
- Điều kiện đo được kiểm soát.
- Hồ sơ kiểm tra hoặc hiệu chuẩn thích hợp.
GỌI NGAY – NHẬN TƯ VẤN – YÊU CẦU BÁO GIÁ
KIM KHÍ TỔNG HỢP VĨNH XUYÊN
Hotline: 0904.193.264 – 0963.536.219
Gửi bản vẽ, kích thước, dung sai, khoảng đo, số lượng và yêu cầu hiệu chuẩn để được hỗ trợ đối chiếu dụng cụ đo cơ khí tại Hải Phòng.
Giá, tồn kho, chứng nhận, hiệu chuẩn và thời gian giao được xác nhận theo từng model tại thời điểm yêu cầu.