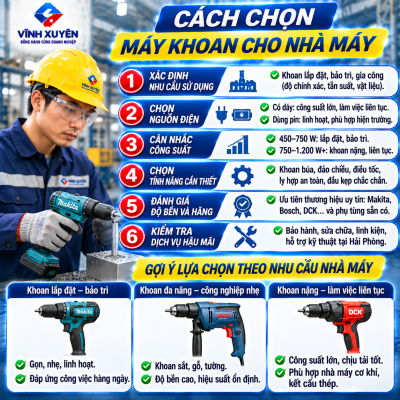
Các lỗi thường gặp khi sử dụng máy khoan và cách xử lý an toàn
1- Vì sao máy khoan hay phát sinh lỗi trong nhà máy?
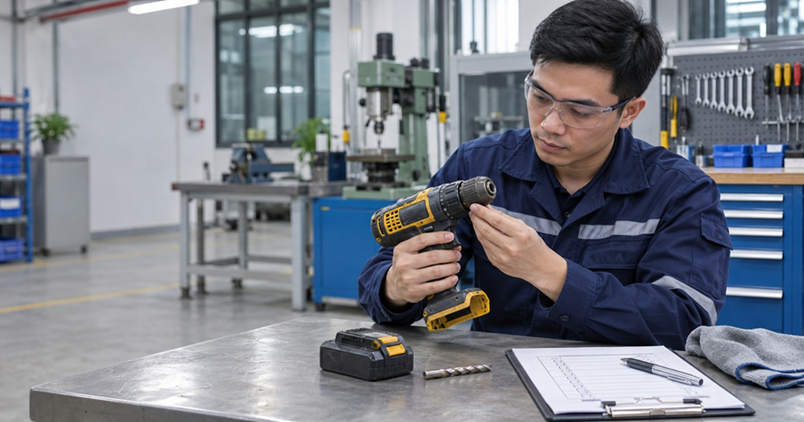
Ảnh minh họa: kỹ thuật viên kiểm tra máy khoan sau khi đã tháo pin.
Lỗi hiếm khi chỉ có một nguyên nhân. Máy nóng có thể do mũi cùn, ép tải, khe gió bẩn hoặc hư hỏng bên trong. Lỗ khoan lệch có thể đến từ phôi không được kẹp, mũi cong, đầu cặp mòn hoặc thao tác sai góc. Vì vậy, chẩn đoán nên bắt đầu từ dấu hiệu quan sát được, sau đó loại trừ các nguyên nhân đơn giản mà không tháo máy.
Nhà máy cũng cần phân biệt hiện tượng bình thường với dấu hiệu bất thường. Một số máy có cơ chế bảo vệ quá tải hoặc quá nhiệt và có thể tự ngắt; điều này phải được đối chiếu tài liệu của đúng model. Không nên vô hiệu hóa bảo vệ hoặc cố khởi động lại liên tục. Bosch, chẳng hạn, mô tả Electronic Cell Protection trên một số model để ngăn quá tải, quá nhiệt và xả sâu; không được suy rộng tính năng này cho mọi máy.
2- Bảng chẩn đoán nhanh theo dấu hiệu
Dấu hiệu | Nguyên nhân có thể | Bước xử lý ban đầu |
| Máy không chạy | Pin hết hoặc lắp chưa khớp; khóa chiều ở giữa; nguồn hoặc dây có vấn đề | Ngắt nguồn; kiểm tra bên ngoài; thử pin hoặc ổ cắm đã được xác nhận an toàn. |
| Máy chạy yếu | Pin yếu; sai chế độ; mũi cùn; tải vượt khả năng | Chọn đúng chế độ; thay mũi đúng vật liệu; thử pin đạt yêu cầu. |
| Nóng bất thường hoặc mùi khét | Ép tải; khe gió bẩn; mũi cùn; lỗi bên trong | Dừng ngay; cô lập nguồn; để nguội theo hướng dẫn; chuyển kỹ thuật nếu tái diễn. |
| Mũi gãy hoặc kẹt | Khoan lệch; phoi không thoát; mũi cùn; chạm điểm cứng | Dừng máy; cô lập nguồn; không dùng tay rút mũi còn nóng; đánh giá phương án lấy mũi. |
| Lỗ khoan lệch | Phôi lỏng; mũi trượt hoặc cong; đầu cặp mòn | Kẹp phôi; đánh dấu tâm; thử mũi đạt yêu cầu; kiểm tra độ đồng tâm. |
| Rung hoặc tiếng lạ | Mũi cong; đầu cặp lỏng; phụ kiện sai; hư hỏng cơ khí | Dừng; tháo nguồn; kiểm tra lắp mũi; chuyển kỹ thuật nếu tiếng/rung còn. |
| Pin nhanh hết | Tải nặng; pin xuống cấp; nhiệt cao; mũi cùn | Đối chiếu chu kỳ thực tế; thử pin tốt; kiểm tra mũi và tải. |
| Pin phồng hoặc rò rỉ | Pin hư hỏng | Cách ly theo quy trình; không sạc, ép hoặc tự tháo pin; chuyển người có thẩm quyền. |
Bảng trên chỉ hỗ trợ sàng lọc ban đầu. Không dùng để thay thế hướng dẫn sử dụng, chẩn đoán của trung tâm bảo hành hoặc quy trình an toàn của cơ sở.
3- Tám lỗi máy khoan thường gặp
3.1. Máy không chạy khi bấm cò
Với máy pin, kiểm tra mức pin, cách lắp pin, nút đảo chiều có đang ở vị trí khóa và tình trạng chân tiếp xúc nhìn thấy được. Với máy điện, chỉ kiểm tra dây, phích và nguồn bằng phương pháp được cơ sở cho phép. Không tự nối tắt công tắc, mở vỏ hoặc chạm vào phần điện.
Nếu máy không chạy với pin đã xác nhận tốt hoặc nguồn đã xác nhận an toàn, hãy gắn thẻ và chuyển kỹ thuật. Mùi khét, vết cháy hoặc nhiệt bất thường làm thay đổi mức xử lý: phải dừng ngay, không thử lại nhiều lần.
3.2. Máy chạy yếu hoặc khoan không vào
Nguyên nhân bên ngoài thường gặp là mũi cùn, sai loại mũi, sai cấp số, để máy ở chế độ vặn vít hoặc pin không đáp ứng tải. Hãy đối chiếu khả năng khoan của model, thay mũi đúng vật liệu và dùng áp lực đều. OSHA khuyến nghị không ép mũi quá mức, để dụng cụ thực hiện công việc và duy trì mũi sắc.
3.3. Máy nóng bất thường hoặc có mùi khét
Nhiệt tăng trong quá trình làm việc không đồng nghĩa ngay với hỏng máy, nhưng nóng tăng nhanh, mùi khét, khói hoặc đổi màu là dấu hiệu dừng. Tháo pin hoặc rút phích khi an toàn, đặt máy tại khu vực kiểm soát và không che khe gió. Không dùng một mốc nghỉ cố định cho mọi máy; chờ máy trở về trạng thái cho phép theo tài liệu của model và quy trình cơ sở.
3.4. Mũi khoan gãy hoặc kẹt trong lỗ
Mũi có thể gãy do lệch trục, áp lực quá lớn, mũi cùn, phoi không thoát hoặc chạm mối hàn và điểm cứng. Khi mũi kẹt, phản lực có thể làm xoắn cổ tay. Dừng máy, giữ tư thế ổn định, ngắt nguồn rồi mới đánh giá. Không cố đảo chiều khi chưa biết mũi đang kẹt theo cơ chế nào.
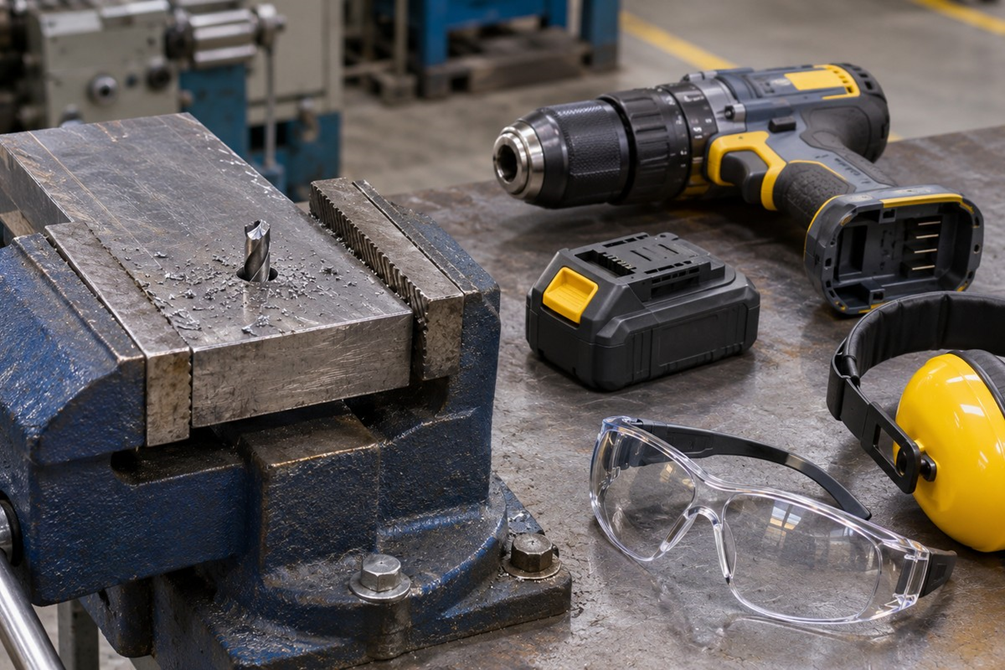
Ảnh minh họa: mũi khoan hỏng chỉ được xử lý sau khi máy dừng và nguồn đã được cô lập.
3.5. Lỗ khoan lệch, loe hoặc sai kích thước
Nguyên nhân có thể là điểm khoan không rõ, phôi dịch chuyển, mũi cong, đầu kẹp quay không đồng tâm hoặc chọn tốc độ không phù hợp. Biện pháp ban đầu gồm kẹp phôi, đánh dấu tâm, khoan mồi khi quy trình yêu cầu và kiểm tra mũi. Nếu đầu kẹp rung đảo dù đã thay mũi tốt, máy cần được kiểm tra kỹ thuật.
3.6. Máy rung mạnh hoặc phát tiếng lạ
Rung tăng đột ngột và tiếng lạch cạch không nên được xem là chuyện nhỏ. Dừng máy để kiểm tra cách lắp mũi, độ cong nhìn thấy được và tình trạng đầu kẹp. Không vận hành kéo dài để “xem máy có tự hết rung không”, vì rung có thể làm hỏng phôi và giảm khả năng kiểm soát.
3.7. Pin nhanh hết, sạc bất thường hoặc pin phồng
Pin nhanh hết có thể do tải cao, nhiệt độ, pin xuống cấp hoặc mũi cùn làm tăng thời gian khoan. Chỉ sử dụng pin và bộ sạc tương thích theo hướng dẫn của nhà sản xuất. Pin phồng, nứt, rò rỉ, có mùi hoặc nóng bất thường phải được cách ly theo quy trình của cơ sở; không tiếp tục sạc, không chọc thủng và không tự tháo.
3.8. Đầu kẹp không giữ chặt mũi
Đầu kẹp bẩn, hàm kẹp mòn, mũi sai đường kính hoặc thao tác siết không đúng có thể làm mũi trượt. Sau khi cô lập nguồn, làm sạch theo hướng dẫn và kiểm tra khả năng kẹp. Nếu hàm kẹp mòn lệch hoặc đầu kẹp không giữ được mũi, đưa máy ra khỏi sử dụng cho đến khi sửa hoặc thay đúng phụ tùng.
4- Lỗi do mũi khoan và vật liệu
Dùng sai mũi là nguyên nhân khiến nhiều lỗi bị nhầm thành lỗi máy. Mũi khoan gỗ, kim loại, bê tông và các mũi chuyên dụng có hình học cắt khác nhau. Inox và một số thép sinh nhiệt mạnh; bê tông có thể chứa cốt thép; vật liệu mỏng dễ rung hoặc biến dạng. Việc lựa chọn mũi, tốc độ, làm mát và gá kẹp phải theo vật liệu và hướng dẫn kỹ thuật.
Doanh nghiệp có thể tham khảo danh mục phụ kiện máy cầm tay để đối chiếu nhóm mũi và phụ kiện, nhưng model, kích thước và khả năng tương thích vẫn phải được xác nhận trước khi đặt hàng.
5- Lỗi do pin, nguồn điện và thói quen vận hành
Với máy pin, cần tránh trộn pin và sạc không được nhà sản xuất cho phép. Pin vừa làm việc nặng có thể nóng và hệ thống bảo vệ của một số model có thể ngắt. Hãy để pin về điều kiện sạc được hướng dẫn, không cưỡng ép sạc hoặc làm mát bằng phương pháp tùy tiện.
Với máy điện, dây bị ép, cắt, kéo căng hoặc đi qua lối đi tạo rủi ro điện và vấp ngã. OSHA khuyến nghị giữ dây tránh nhiệt, dầu và cạnh sắc, đồng thời ngắt nguồn trước khi bảo dưỡng hoặc thay mũi. Dây nối và ổ cắm phải phù hợp tải và quy định điện của cơ sở.
6- Khi nào phải dừng máy và gắn thẻ?
- Có khói, mùi khét rõ, vết cháy hoặc tia lửa bất thường từ thân máy.
- Máy rung mạnh đột ngột, phát tiếng cơ khí lạ hoặc đầu kẹp đảo nhiều.
- Cò bấm kẹt, máy tự chạy hoặc không dừng khi nhả cò.
- Pin phồng, nứt, rò rỉ, có mùi hoặc nóng bất thường.
- Dây nguồn nứt, lộ lõi, phích cháy xém hoặc tiếp xúc chập chờn.
- Mũi gãy, kẹt cứng hoặc đầu kẹp không giữ được phụ kiện.
- Máy tái lỗi ngay sau bước kiểm tra bên ngoài được phép.
Sau khi dừng, ngắt nguồn hoặc tháo pin nếu thực hiện được an toàn; gắn thẻ “Không sử dụng”; tách máy khỏi dụng cụ tốt và báo tổ trưởng. Không để máy lỗi trở lại kệ chung khi chưa có xác nhận đưa vào sử dụng.
7- Quy trình kiểm tra máy khoan trước ca
- Đối chiếu model, công việc và mũi khoan dự kiến sử dụng.
- Kiểm tra vỏ, tay cầm, khe gió và dấu hiệu cháy, nứt hoặc lỏng.
- Kiểm tra pin hoặc dây, phích và bộ phận nhìn thấy được; không mở vỏ.
- Kiểm tra cò, công tắc đảo chiều và cơ cấu khóa theo hướng dẫn.
- Lắp mũi đúng kích thước, kiểm tra đầu kẹp và tháo chìa khóa đầu cặp nếu có.
- Chạy thử không tải tại khu vực an toàn trong thời gian theo quy trình cơ sở.
- Kiểm tra phôi, đồ gá, vùng phía sau điểm khoan và người xung quanh.
- Xác nhận PPE, chiếu sáng, tư thế và biện pháp quản lý dây hoặc pin.
- Nếu không đạt bất kỳ mục nào, gắn thẻ và chuyển kiểm tra.
Tham khảo thêm máy cầm tay cho nhà máy và công trình và bài 10 dụng cụ bảo trì nhà máy cần trang bị để xây dựng danh mục cấp phát theo công việc.
8- PPE khi kiểm tra và sử dụng máy khoan
PPE là lớp bảo vệ cuối cùng, không thay thế việc chọn đúng máy, kẹp phôi, ngắt nguồn, che chắn và kiểm soát khu vực. Khi khoan kim loại, đánh giá nguy cơ có thể dẫn đến yêu cầu kính bảo hộ, tấm che mặt bổ sung, bảo vệ thính giác, giày bảo hộ và trang phục gọn.
Không đeo găng tay lỏng gần đầu kẹp, mũi hoặc chi tiết đang quay vì có nguy cơ cuốn. Găng chống cắt có thể phù hợp khi xử lý phôi và phoi sắc sau khi máy đã dừng và nguồn đã được cô lập. Việc chọn PPE phải theo đánh giá rủi ro và quy định HSE của cơ sở.
Đọc thêm hướng dẫn về PPE cho công nhân cơ khí. Không suy diễn rằng một loại găng, kính hoặc giày phù hợp cho mọi công việc khoan.
Gá kẹp, cô lập nguồn và PPE phù hợp phải được chuẩn bị trước khi khoan.
9- Tình huống thực tế tham khảo
Một đội bảo trì nhận thấy máy khoan pin thường dừng khi khoan thép nhưng chạy bình thường khi bắt vít. Nếu chỉ kết luận “pin hỏng”, nhà máy có thể thay pin mà lỗi vẫn còn. Cách tiếp cận tốt hơn là ghi lại model, pin, đường kính lỗ, vật liệu, mũi, số lỗ liên tục và trạng thái nhiệt. Sau đó thử với mũi đạt yêu cầu và pin đã xác nhận tốt trong phạm vi quy trình. Nếu máy tiếp tục ngắt, chuyển kỹ thuật đối chiếu tải và hệ thống bảo vệ.
Tình huống này cho thấy dữ liệu lỗi có giá trị hơn mô tả “máy yếu”. Nhật ký đơn giản theo máy và ca giúp bộ phận kỹ thuật nhận ra lỗi lặp, lập kế hoạch pin, mũi và máy dự phòng, đồng thời tránh mua thay thế khi chưa xác định nguyên nhân.
10- Câu hỏi thường gặp
Máy khoan không chạy phải làm sao?
Ngắt nguồn, kiểm tra bên ngoài pin, khóa chiều, dây và nguồn theo phạm vi được phép. Nếu máy vẫn không chạy hoặc có mùi, nhiệt hay vết cháy, gắn thẻ và chuyển kỹ thuật.
Máy khoan bị nóng có nên dùng tiếp không?
Dừng khi nhiệt tăng bất thường, có mùi khét, khói hoặc máy tự ngắt lặp lại. Không dùng một thời gian nghỉ cố định cho mọi model; đối chiếu hướng dẫn của nhà sản xuất.
Vì sao mũi khoan hay gãy khi khoan thép?
Nguyên nhân có thể là lệch góc, áp lực quá lớn, mũi cùn, phoi không thoát hoặc chạm điểm cứng. Cần kẹp phôi, chọn đúng mũi, tốc độ và quy trình thoát phoi.
Pin máy khoan bị phồng có dùng tiếp được không?
Không. Ngừng sạc và sử dụng, cách ly theo quy trình của cơ sở và chuyển cho người có thẩm quyền xử lý. Không ép, chọc thủng hoặc tự tháo pin.
Khi nào nên thay máy thay vì sửa?
Khi đánh giá kỹ thuật cho thấy máy tái lỗi, độ tin cậy không đáp ứng, phụ tùng không còn hoặc tổng chi phí vòng đời không hợp lý. Không dùng một ngưỡng giá hay tuổi thọ chung cho mọi model.
Kết luận
Các lỗi máy khoan thường gặp có thể được phát hiện sớm nếu nhà máy kiểm tra trước ca, dùng đúng mũi và ghi nhận dấu hiệu theo từng model. Người vận hành chỉ nên thực hiện bước kiểm tra bên ngoài được cho phép. Khói, mùi khét, pin phồng, dây hỏng, cò kẹt hoặc rung bất thường là dấu hiệu phải dừng, cô lập và chuyển kỹ thuật.
Liên hệ tư vấn
KIM KHÍ TỔNG HỢP VĨNH XUYÊN. Gửi model máy, ảnh tình trạng, vật liệu và lỗi đang gặp để kiểm tra khả năng tư vấn mũi khoan, pin hoặc phụ kiện. Hotline 0904.193.264 – 0963.536.219. Tình trạng hàng, hồ sơ và thời gian giao được xác nhận theo từng yêu cầu.